
紫铜(T2 及以上)是所有常用金属里最难电阻焊的一种,难就难在两组物理参数上。
第一组是电学参数。低碳钢的电阻率约为 1.4×10⁻⁷ Ω·m,紫铜只有约 1.7×10⁻⁸,相差八倍多。电阻焊的发热量按 Q=I²Rt 计算,工件电阻 R 小,同样的电流和时间,铜件接缝处产生的热量只有钢件的十分之一左右。也就是说,想给铜件"喂"进同样多的热量,电流必须大幅提高,或者在接触面上人为制造更高的集中电阻。
第二组是热学参数。紫铜的热导率约 390 W/(m·K),是低碳钢(约 50)的七八倍。热量还没来得及把接触面加热到熔化温度,就已经顺着铜本体散走了。这解释了车间里常见的现象:焊钢件参数很稳,换焊铜件,把电流逐步往上加,加到电极和铜件已经发红粘连了,焊点界面还是没形成牢固结合。
两组参数叠加,结论就出来了:焊紫铜必须"电流极大、时间极短、散热极快地压住"。时间长一分,热量全散掉还把电极烧了;压力大不够,接触电阻不稳定,一会儿虚焊一会儿飞溅。
普通交流点焊机输出的是 50Hz 工频波形,每个半波 10 毫秒,电流从过零点按正弦爬升。焊钢件时半波顶部的几十毫秒足够形成熔核;焊铜件时,电流爬升阶段热量已经在流失,真正能用的大电流平台太短,等效热输入明显不足。这就是为什么很多车间焊铜排、铜网靠的是"硬烧"——把电极压到发红、靠电极粘连撕扯出强度,焊点看似拉不开,实际上界面只是机械咬合,通电运行后接触电阻逐渐增大,最终发热烧蚀。
直流点焊机的输出结构是"工频变压器降压 + 大功率整流",二次侧输出的是平直或低纹波的直流大电流,几千安到几万安的电流可以稳定维持任意设定的毫秒数。对铜件焊接来说,这意味着两点:一是能把足够的电流真正"灌"进接触面;二是电流平台可控,可以配合电极压力做精确的能量窗口设计,而不是靠运气。
大电流:经验上焊 1mm+1mm 黄铜(H62)需要 12—16kA,焊同厚度紫铜还要往上加,紫铜薄板点焊通常按钢件同厚度电流的 2—3 倍预估,具体由试焊定窗口。
短时间:焊接时间控制在几毫秒到十几毫秒量级。时间一长,电极头温度迅速上升,铜件表面开始粘铜——粘上来的铜进一步恶化接触,恶性循环。
高压力:紫铜高温强度低,压力不足时接触面局部熔化会瞬间喷溅(炸火);压力适当加大并配合快随动焊头,熔化瞬间电极能跟得上塌陷,这是避免飞溅的关键。铜件焊接的电极压力通常按钢件的 1.5—2 倍设置。
强水冷:铜件焊接时电极承担的热流密度远高于焊钢,电极内孔水冷流量必须保证,水温高会直接表现为连续作业中电流需求不断上升。
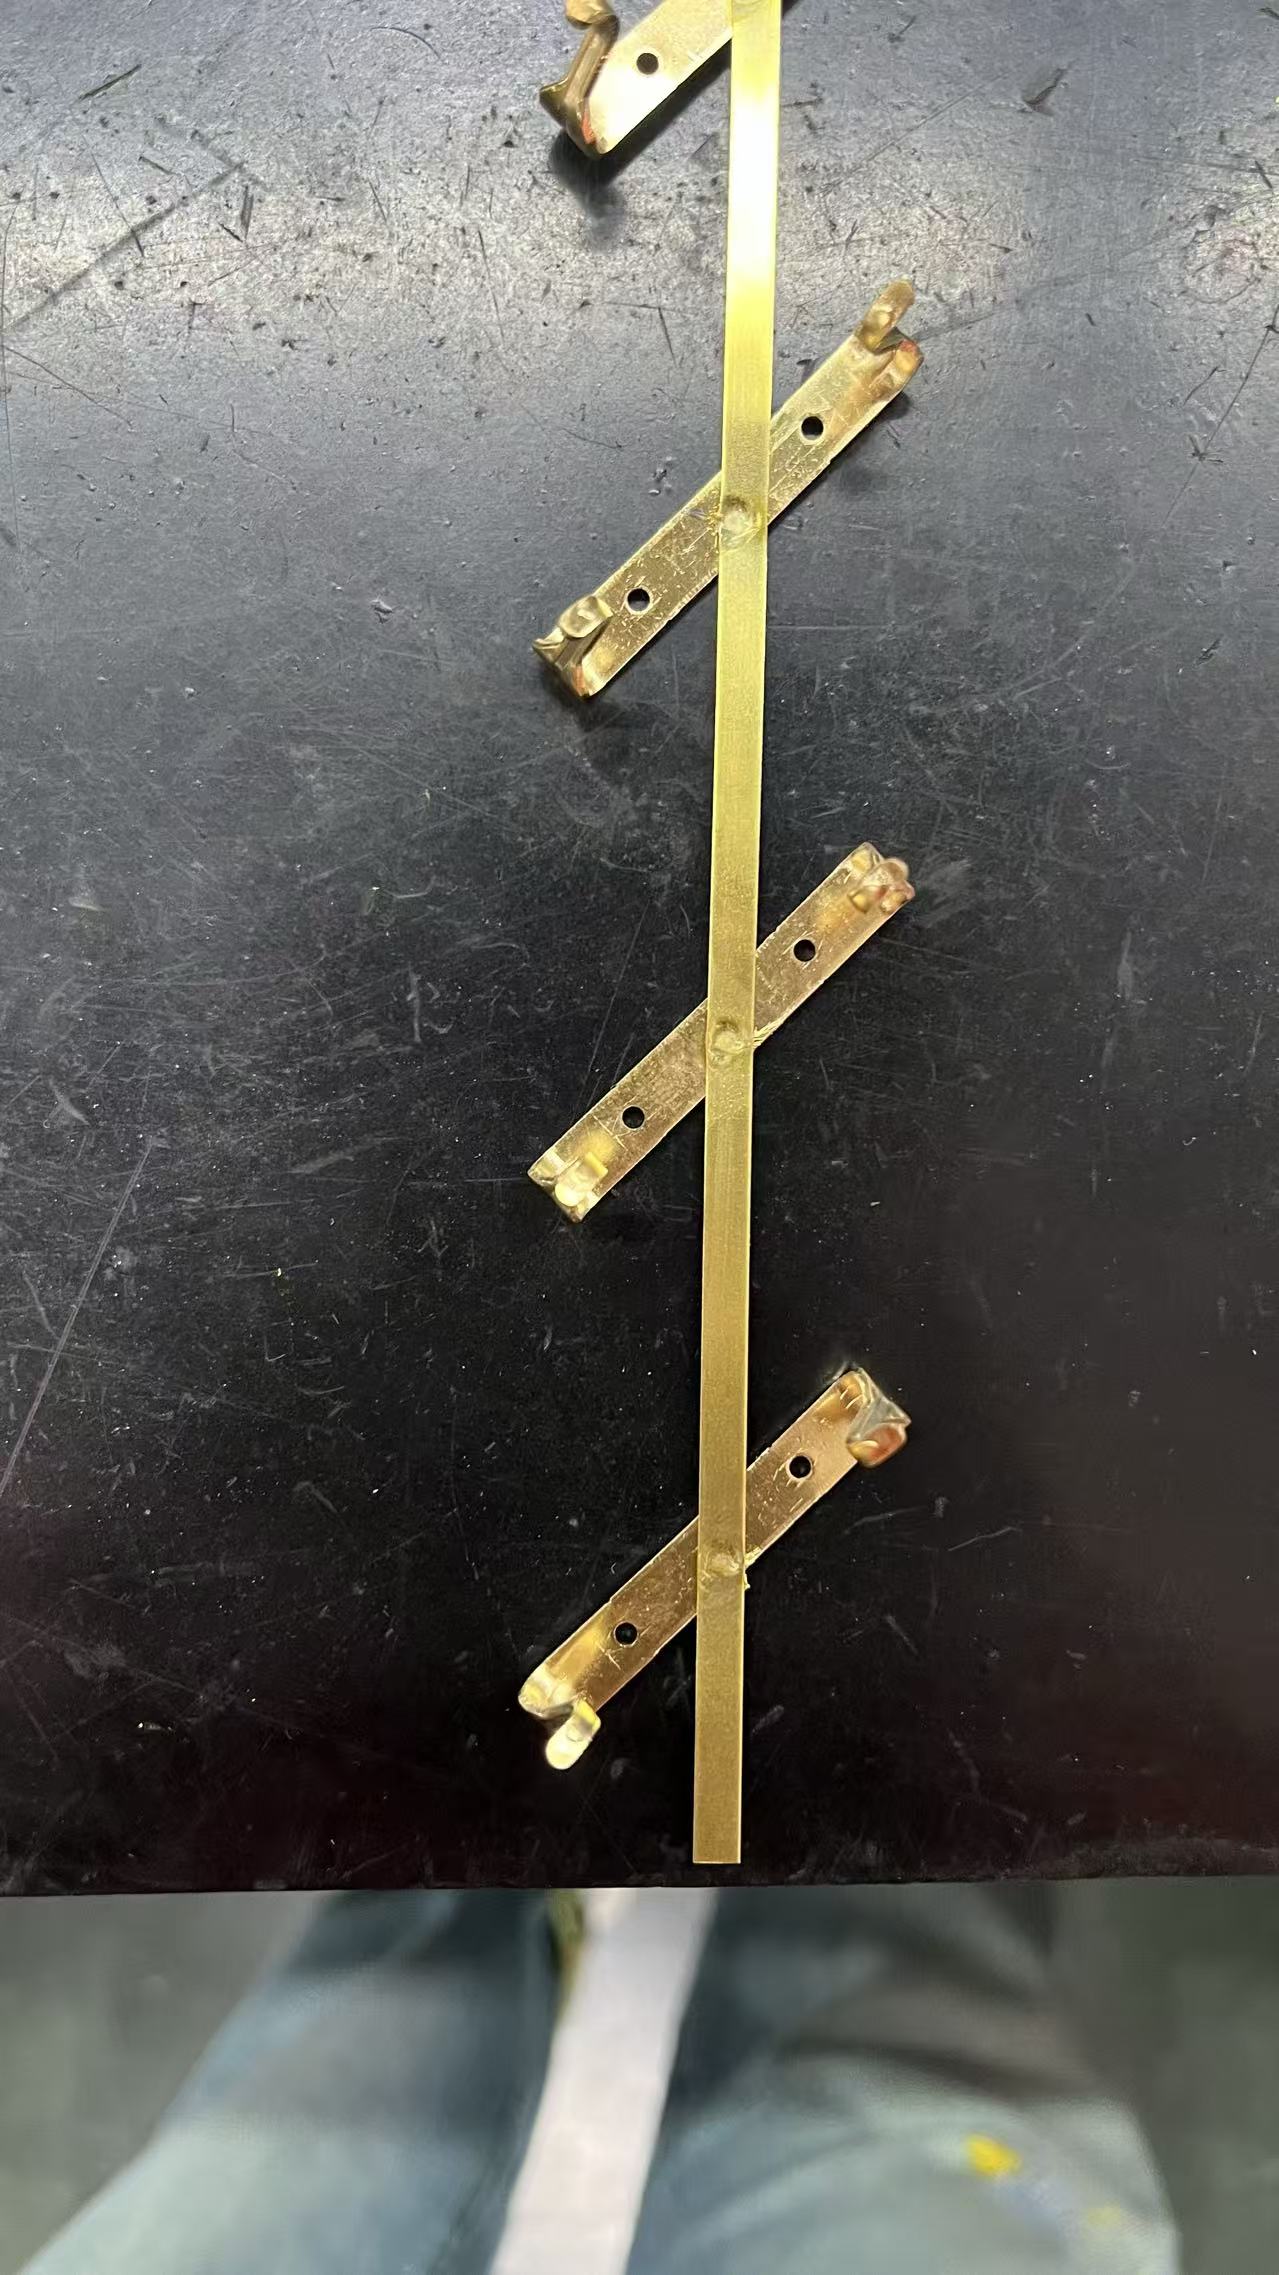
紫铜板材点焊还算规则工件,真正的难点是铜排(母排)搭接、铜编织带与端子焊接、铜网与铜带焊接这类结构。
铜排和编织带本身没有定位刚性,上电极一压,工件会整体变形滑移,搭接面的实际贴合状态不可控。常见故障模式有三种:编织带松散端部没有压实、只有外围几根铜丝熔接(过流截面不足);铜排搭接面贴合但内侧有 0.1—0.2mm 间隙、焊后强度波动极大;压紧瞬间工件滑移、焊点位置偏出设计区域。
处理办法是治具先行:按工件形状做定位压块,先把编织带端部梳理压实、把铜排搭接面压平,再让电极下来。蓝君科技给客户配直流点焊机时,这类治具都是随主机一起设计定制的,治具与焊头行程联动,压紧力先于焊接电流到位,这是铜件焊接能稳定量产的前提。
对于铜排搭接这类截面大、本体电阻极低的工件,一个有效工艺手段是在其中一个工件表面预制凸点:把接触电阻集中到凸点处,热量在该处集中释放,形成可控的结合区域,而不是让热量均匀散失在整个搭接面上。凸点直径、高度、数量按额定过流截面反推设计,焊后凸点压平、结合区与设计过流截面吻合。这个工艺在直流大电流平台上做,比在交流机上做可控得多——放电波形平稳,凸点不会在电流爬升阶段就被压溃。
电极材料:焊钢用铬锆铜电极足够,焊紫铜不行。大电流密度下铬锆铜电极头温升快、易退火软化,一两个小时内端面直径胀大、粘铜加剧。应当使用氧化铝弥散强化铜(高温下保持硬度)或端部镶钨铜块(极端电流密度工况)。电极修磨周期要按端面直径变化设阈值管理,不能等粘了再修。
表面状态:紫铜表面氧化膜薄、导电好,反而是"电阻太小"的问题;镀锡铜件、存放久的铜件表面氧化层厚度不均,接触电阻波动大。焊接前统一用酒精或专用清洗剂擦拭,批量镀锡件要控制镀层厚度一致——同样的参数,镀层差 2μm,焊点强度就能差出一截。这些判断标准,蓝君在试焊阶段都会替客户固化进参数配方里,多组配方一键调用,换料号不用重新摸索。
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频精密全系列点焊机的研发定制与生产,直流机型是其中针对大截面铜件和低电阻材料的主力产品线,几个关键能力直接对应紫铜焊接的痛点。
一是电流输出能力扎实。设备采用进口电气元件和高负载专用变压器,二次回路按低阻抗设计,高刚性机身配合高随动性精密焊头,几十千安的大电流输出时波形平稳不掉坑,这是焊铜件的先决条件。
二是电网自适应。车间电压波动时,恒流闭环自动补偿输出,批次之间焊点强度一致性好;铜件焊接的电流窗口本来就窄,没有恒流补偿的机器,早班和晚班能焊出两种质量。
三是散热与连续作业。铜件焊接电极热负荷大,蓝君的机型散热设计充分,长时间连续作业不降功率,不会出现"上午能焊、下午焊不透"的热衰减问题。
四是工程配套能力。支持非标设备与专用治具定制,铜排治具、编织带压实机构、凸点工装都可以按工件图开发;先诊断工件、再定机型和工艺,试焊通过后把配方存入设备,多组工艺参数一键保存切换,产线换型不用重新调机。
去年一家做配电柜汇流组件的客户找到蓝君,问题很典型:他们用某品牌交流机焊 16mm² 铜编织带与镀锡铜端子,虚焊率在 5% 上下波动,焊点外观发黑,出货后有终端用户反馈端子处发热。
蓝君的工程师先做了工件诊断:编织带端部压散不齐,搭接面实际过流截面不足设计值的七成;交流机输出峰值不够,操作工靠延长通电时间补偿,电极严重粘铜,进一步恶化接触。诊断结论是工件压实方式和设备波形都不对。
方案定为:直流点焊机(大电流短时硬规范)+ 专用压实治具(编织带先梳理压平、端子定位、焊接时压紧力先到位);电极改弥散强化铜并强化内冷。试焊阶段用剥离试验确定电流窗口,断口全部撕在编织带本体上后固化两组配方。
帮客户算总账:设备投入约三个月由三块收益覆盖——虚焊率从 5% 降到 0.3% 以内,返工和售后赔付停止;电极消耗下降超过一半;焊接节拍缩短约 30%,同产量少排一个人工。
售后跟进:投产两个月后回访,针对客户新增的 25mm² 编织带补了一组配方,并把电极修磨阈值和水路点检项写进日常点检表。
紫铜件点焊的成败,不取决于把参数调到多细,而取决于设备输出能力和工艺路径选得对不对:平稳的直流大电流、短时硬规范、够格的电极材料、压得实的治具,四样凑齐,铜排、铜编织带、铜网都能批量焊出撕不脱的焊点;缺任何一样,就会陷进"调参—粘电极—虚焊"的循环里。
如果产线上有铜件焊不牢、焊不快的问题,广东蓝君科技可以先按工件做免费工艺诊断和带样试焊,把窗口试出来再谈设备,地址和联系方式如下。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/