
汽车轻量化把高强钢、热成形钢(如 22MnB5 热成形后抗拉强度 1500MPa 级)推成了点焊产线的常客。这类钢的碳当量明显高于低碳钢,电阻点焊的过程特点因此完全变了。
点焊的加热和冷却是"局部极快加热、水冷电极快速淬火"的过程。低碳钢冷却速度慢,焊点得到的是韧性组织,怎么焊都行;高强钢不同——焊接区被电极水冷以极快的速度冷却,奥氏体来不及分解成铁素体加珠光体,直接转变成马氏体。马氏体硬而脆,焊点静态强度往往还很高(拉剪试验数据好看),但延性和冲击韧性差,振动、冲击载荷下沿熔核边缘脆性开裂。这就是高强钢焊点"当时合格、装车出事"的机理。
所以高强钢点焊的工艺目标不是"焊牢",而是"焊牢的同时不脆"。办法有两个方向:一是控制焊接区成分稀释(工艺层面有限),二就是焊后回火——用一段额外的电流把淬了火的焊点重新加热回来。
焊后回火对电流波形的要求是:焊接段结束后精确延时,再输出一段能量可控、幅值精确的中低电流。工频交流机每秒只有 100 个半波可调,时间和幅值两个维度都粗,做不出可靠的回火段。中频逆变点焊机把整流后的直流逆变成 1000Hz 左右中频,经变压器降压整流输出,控制粒度达到毫秒级、电流闭环到千安级精度,预热段、焊接段、锻压延时、回火段可以逐段编程——这是高强钢工艺的硬件门槛。
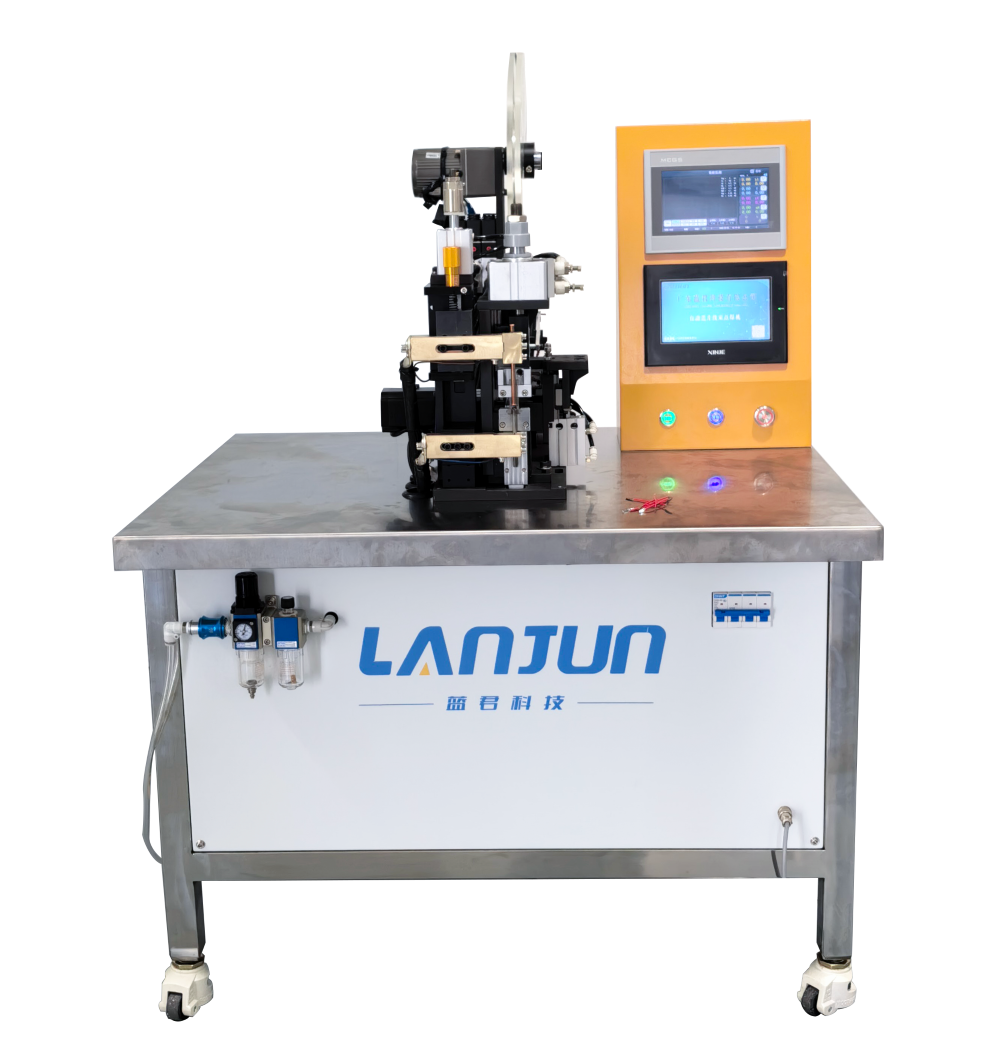
蓝君科技的逆变点焊机支持多段波形编程与多组工艺参数一键保存切换,一套高强钢配方(焊接段、回火段、压力曲线)存进去,换料号调配方不调机器。
典型的两段式规范:
配套细节:电极压力随动要好,熔核冷却收缩时锻压跟得上,减少缩松和裂纹源;分流大的结构(同侧连续焊点间距小于推荐值)要按分流程度上浮电流,这一点恒流闭环会自动补偿。
高强钢的焊接电流窗口窄——以窗口宽度计,通常只有低碳钢的一半左右。车间里让窗口失效的因素全是常态:电网电压早晚波动、夹具分流、板料装配间隙、镀层批次差异。开环机器上这些因素直接变成焊点强度波动;恒流闭环实时采样二次电流并补偿输出,把波动挡在窗口外。判断一台机器合格的标准很直接:连续焊两百点,焊接电流显示值的波动带应该收在极小的范围内,收不住的机器不要用于高强钢。
高强钢焊接温度更高、电极磨损更快,端面直径涨大后接触电阻下降、电流密度下降,焊点随之变小。成熟做法是按焊点计数自动执行补偿:每焊 N 点,焊接电流按预设阶梯上浮一档(电流递增),电极压力同步微升,维持电流密度和接触状态回到初始水平。补偿曲线在试焊阶段按电极实际磨损速率标定,达到修磨阈值强制换头。没有递增补偿的产线,常见的情形就是"早班合格、下午返修"。
蓝君机型支持电流与压力双递增策略,配合高随动性精密焊头和进口电气元件,把整班波动压住;散热设计充分,长时间连续作业不降功率,热衰减不叠加上述问题。
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频精密全系列点焊机的研发定制与生产,高强钢与热成形钢项目主要落在中频逆变产品线,配合方式有四点。
一是先诊断后定机型。把工件图、板厚组合、强度要求拿过来,工程师先判断碳当量水平和是否需要回火段,再定机型和波形方案,带样试焊用剥离试验加显微硬度双重验证后交付工艺窗口,避免"设备到位了才发现焊不出合格点"。
二是非标治具能力。热成形件多是三维结构件(防撞梁、门槛加强件、B 柱),定位与电极可达性是难点,蓝君支持非标设备与专用治具定制,多工位、多电极角度的专用焊机都可以做。
三是批次一致性。电网自适应补偿恒流输出加双递增补偿,从第一点到最后一万点,焊点在同一个窗口里;无虚焊脱焊炸火,是这套闭环体系的结果而不是口号。
四是售后跟工艺走。设备交付后回访跟进量产数据,按新增规格补配方、按实际磨损速率修正递增曲线,把工艺文件和点检表一并交给客户。
一家汽车零部件厂的 B 柱加强件产线(1.4mm 热成形钢与 1.6mm 高强钢三层搭接)此前用旧交流点焊机, quarterly例行破坏抽检时发现约 1% 的焊点冲击开裂,断口平亮,客户整批排查停线。
蓝君工程师先做诊断:断口形貌和硬度抽测确认是淬硬脆断,不是虚焊;旧机型波形粒度粗、无恒流闭环,回火工艺做不了,方案只有换中频逆变量。实施分三步:更换蓝君中频逆变点焊机,编制"焊接段+间隔+回火段"三段波形,试焊定窗口(回火段电流约为焊接段六成);针对 B 柱曲面结构定制多角度焊臂治具,保证内板焊点电极可达;开启电流与压力双递增补偿,按实测磨损速率标定阶梯。
帮客户算总账:脆断不良归零,抽检合格率拉满,停线排查损失终止;电极消耗虽因高强钢工况上升,但递增补偿把修磨周期管理起来后,单点电极成本反而下降约两成;产线节拍不受影响,投入约四个月收回。
售后跟进:投产三个月内回访两次,第一次按客户新引入的 1.2mm 板规格补配方,第二次把硬度抽检频次和电极更换阈值写进产线作业指导书。
高强钢和热成形钢的点焊质量,取决于三件事:能编程波形的逆变硬件、稳定的恒流与递增补偿体系、以及用剥离试验加硬度检验封口的工艺验证。三者齐备,1500MPa 级的材料也能焊出既拉不断又不脆断的焊点。
如果产线上高强钢焊点有"强度合格但发脆"或"批次波动"的困扰,广东蓝君科技可以先按工件做碳当量评估与带样试焊,把波形方案试出来再上设备。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/