
电池极耳与保护板的连接、电感线圈的引出、连接器端子、五金冲压件的镀镍面焊接——镀镍钢带和镀锡铜线是电子五金行业最常见的两种镀层材料。它们的点焊问题本质上是同一个矛盾的两面:形成焊点需要把基材(钢或铜)加热到熔化或接近熔化的温度,而这个温度远超镀层的承受能力。
镀镍钢带还好一些——镍的熔点 1455℃,与钢的焊接温度区间部分重叠,且镍与铁、铜都能形成良好的固溶体,工艺窗口相对宽。镀锡铜线则苛刻得多——锡的熔点只有 232℃,焊接瞬间必然气化,处理不好就是锡喷溅、焊点发黑、周边镀层大片破坏,锡蒸气还会污染电极。
所以镀层件的参数打法不能用"无镀层件缩一点能量"的土办法,要按镀层的冶金行为重新设计波形和压力。
镍层的正确打开方式是当"过渡合金层"。焊接界面温度让薄镍层与钢基材界面发生适度合金化,镍-铁固溶体强度好、脆性低,反而能提升结合质量。失控的情形是能量过大:镍层整体熔入熔池并富集在熔核边缘,与钢中的成分形成低熔共晶或脆性相,焊点边缘出现发黑的镍烧蚀环,性能反而下降。
控制手段有三层。第一层是波形:脉冲点焊机用"预热+焊接"两段式,先用小电流脉冲压破并"激活"镀层表面(烧掉可能存在的钝化膜与油污残留,建立稳定接触电阻),紧接着主脉冲把能量送到基材界面;预热段把界面的不稳定因素消化掉,主脉冲就不需要靠过冲能量去砸,镀层自然少受罪。第二层是时间:通电时间宁短勿长,热量驻留时间是镀层烧损面积的直接变量。第三层是电极:端面加大、水冷加强,让热量从电极侧快速带走而不是积在表层。
镀锡铜线(多见于漆包线引出、电子引线、编织线端接)的工艺目标必须想清楚:锡不参与结合,结合发生在铜-铜或铜-镀层母材界面。参数设计的要点是让锡在焊接瞬间被挤到焊点外围、迅速凝固成锡环——这个锡环其实是好东西,它证明热量分布正确、锡被有序排出,同时钝化了焊点边缘。
打法上:电极压力要足且随动要快,锡气化的瞬间体积膨胀数百倍,压力跟不上就是喷溅;电流波形用陡峭的单个主脉冲或"主脉冲+微回火",让界面快速达到温度快速结束,不给锡持续气化的时间;电极端面定期清理锡污染(锡铜合金会改变端面电阻),建立修磨台账。多股绞线镀锡件还要注意:焊接前不剥锡层直接焊时,锡在股间充当导流介质有利于预热,但压力要能压散绞线让铜股间形成真实接触,这类工装蓝君通常做成专用治具一次解决。
脉冲点焊机的价值在于波形可编程。针对镀层件,推荐的三段结构是:预热段(电流约为主脉冲的 30%—50%,时长 2—5ms,作用是稳定接触电阻、破膜除污);焊接段(主脉冲,短时大电流,负责在基材界面形成熔核或固相结合);后热段(可选,电流 20%—40%,作用是缓冷消应力,对镀镍钢带的脆性控制有帮助,镀锡铜线一般不用)。三段的每一档参数都用试片标定,不靠手感。
镀层件有个天然的质量指示器——镀层变色圈。焊点周边镀层受热会变色(镀镍发黄发蓝、镀锡失光),变色圈的宽度直接反映热失控程度。标定窗口时按"下限—上限"走:从能量下限找结合,逐步上探,观察变色圈宽度突变的位置,那附近就是镀层烧损的上限;窗口内取值后,把变色圈宽度写进检验标准(例如镀镍变色圈 ≤1.5 倍熔核直径)。量产时质检只看拉力和变色圈两项,参数漂移一眼可见。
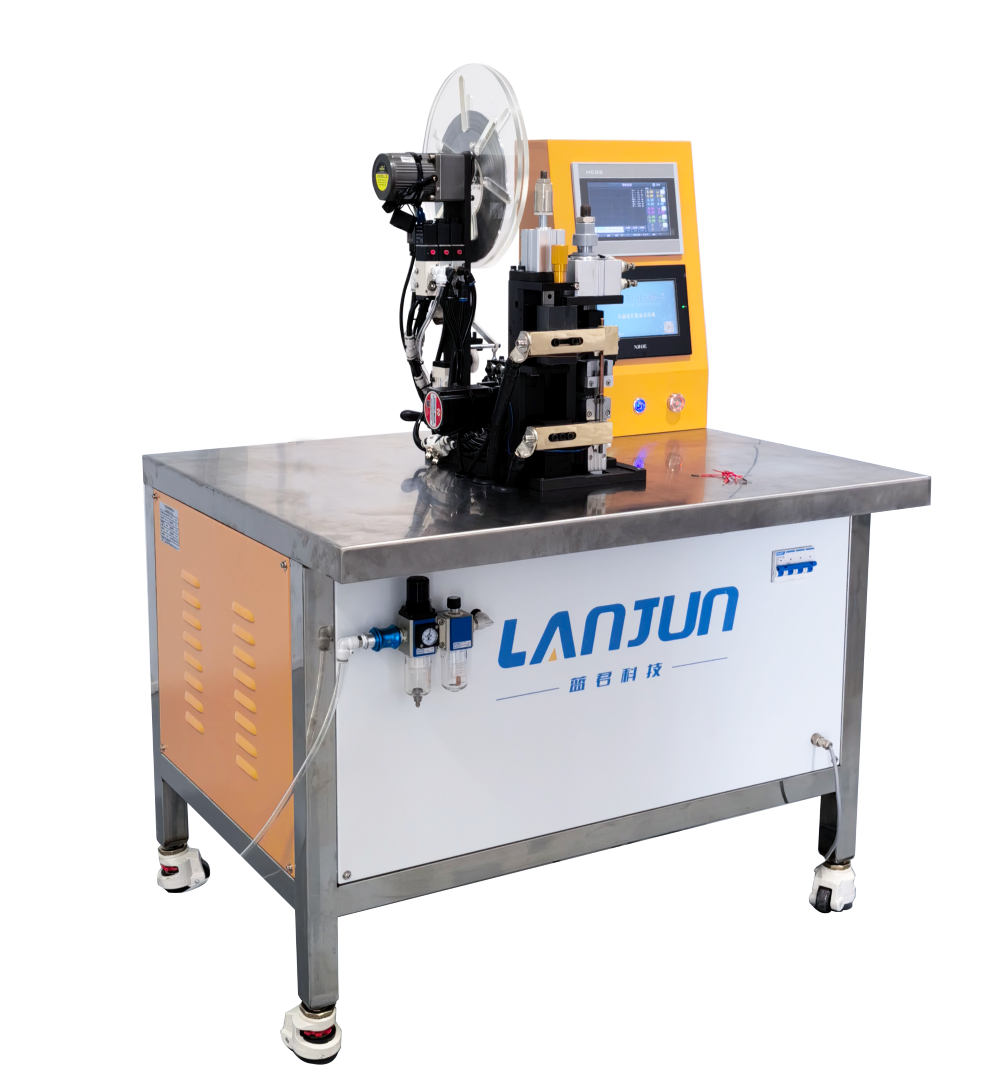
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频精密全系列点焊机的研发定制与生产,脉冲产品线针对镀层与精密材料的匹配点有四个。
第一,波形可编程且重复精度高。采用进口电气元件,多段脉冲参数逐段可调、逐段保存,同样配方下波形一致性高,批次焊点一致性强——镀层件的窗口窄,波形精度就是良率。第二,精密焊头与压力系统。高刚性机身配合高随动性精密焊头,压力精准可调、塌陷瞬间跟得住,这是控制锡喷溅和镍烧蚀的硬件前提。第三,连续作业能力。散热好,长时间连续作业不降功率,配合电极水冷,镀层件大批量生产时状态不漂移。第四,工程配套。支持非标设备与专用治具定制,绞线压散、极耳定位、保护垫块都可在治具层解决;多组工艺参数一键保存切换,不同镀层规格换型不重新调机。无虚焊脱焊炸火是蓝君机型在电子行业客户端的长期口碑——镀锡线的喷溅控制正是"炸火"问题的对症场景。
一家做大电流电感的客户找蓝君,工序是把 1.2mm 的镀锡铜绞线引出线焊到镀镍铜端子上。原来的工艺用小功率工频机单段通电,问题集中:约 6% 的焊点锡喷溅污染端子绝缘区,焊点断面检查发现铜股间结合松散,客户批次性退货;引线焊后强度只有设计值的一半,靠工人补锡焊凑合。
蓝君工程师先诊断工件:绞线结构、锡层 3—5μm、端子镀镍 2μm,确认问题根源是单段波形让锡持续气化、热量没有集中在铜股界面。方案定为脉冲机型加三段波形:预热段稳定绞线接触,主脉冲集中打穿到端子基材,压力曲线加保压锻压段;治具上做绞线定位压散槽,保证铜股展开后的真实接触面积。参数标定用变色圈法定了窗口,镀锡失光圈宽度写进检验标准。帮客户算总账:喷溅报废和补锡返工的人工加退货损失,一年下来接近一台新机,换机三个月即回本。售后跟进时客户已把配方锁定,新厂区的同工序直接复制设备与治具,量产良率稳定在 99.7% 以上。
镀层材料点焊的要点是把镀层当"参与方"而不是"障碍物":镀镍层可以当作过渡合金层适度利用,镀锡层要设计成被有序排出的角色,两者都靠多段波形、快随动压力和电极管理去实现。标定窗口时善用镀层变色圈这个天然指示器,把热失控量化进检验标准,量产一致性就有了抓手。选机型时盯住波形可编程精度、随动焊头、治具配套能力三件事,镀层件的良率问题大多能一次根治。有镀层焊接的工艺难题,欢迎联系广东蓝君科技评估机型与治具方案。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/