一根 φ0.1mm 的不锈钢丝,长度 1mm 的体积约 7.8×10⁻³ mm³,质量不到 0.06mg。把它从室温升到熔点,所需能量在 0.05J 量级。而焊机的输出抖动、接触电阻的批次差异、电极表面的氧化程度,任一项都能轻易带来 20% 以上的能量偏差。
换句话说,这类焊接的能量窗口常常只有 ±15%。设备如果做不到 1% 级的输出重复精度,参数就永远在"虚焊"与"断线"之间跳。
细线的热扩散时间常数极小。φ0.1mm 的钢丝,热量从中心扩到表面只需几十微秒,纵向扩到 1mm 之外也只要几毫秒。这意味着任何超过 5ms 的持续加热,热量都已经跑出了焊接区,做的全是无用功,同时把线材两侧退火。
细线焊接的正确时间尺度是 0.5—3ms。在这个尺度上,50Hz 工频设备一个半波就是 10ms,根本进不去;必须用中频或高频逆变,把调节步长压到 0.1ms 级。
两根 0.1mm 的线交叉叠焊,接触区是 0.1×0.1mm 的一个小面。电极如果偏移 0.05mm,接触面积变化就是 50%,电流密度跟着变 50%。这个量级的对位精度,靠人工目视和普通手动治具做不到,必须靠显微镜对位加微调机构。
逆变频率 4kHz,意味着输出电流每个周期 0.25ms 更新一次,闭环调节每 0.25ms 做一次采样与修正。在 1.5ms 的焊接时间里,控制器能做 6 次调节;如果控制环做到 10kHz 采样,就是 15 次。相比之下,工频设备在同样时间里连一个完整半波都走不完。
这个差别带来的实际能力是:可以在焊接过程中改变电流斜率。细线焊接常需要"快升—平台—快降"的形状,上升沿要快(减少热扩散损失),平台要平(保证熔核均匀),下降沿要陡(避免尾部过热把线退火)。没有高时间分辨率,这三个要求一个都实现不了。
细线的接触电阻在通电瞬间会急剧下降——氧化膜被击穿、微观凸起被压塌,接触电阻可能从几十毫欧掉到几毫欧。如果是恒压输出,电流会随电阻下降而飙升,实际注入能量远超设定值,这就是很多"参数没动却突然烧断"的原因。
恒流输出的做法是实时采样实际电流并闭环修正,把电流钉在设定值上,能量按 I²Rt 精确计算。对细线而言,这一条几乎是能不能稳定量产的分水岭。电网电压波动、电极磨损、工件批次差异,都会被这个环吸收掉。
上下电极的端面必须严格平行,偏差控制在 0.01mm 以内。不平行时,压力会集中在工件的一侧,那一侧的接触电阻低、电流密度高,先熔断;另一侧压力不足,接触电阻高,焊不上。
电极的安装结构要能微调。好的做法是上电极带球面自对准座,靠压力自动找平;下电极做刚性固定并配 X-Y 微调平台,行程 2mm、分辨率 0.01mm。
细线焊接常用窄平端面或小 R 角端面,端面宽度取线径的 1.5—2 倍。端面太宽会把电流摊开、焊不透;太窄则压强大,容易把线压扁。
电极材料上,细线焊接更倾向用细晶粒的铬锆铜或弥散强化铜。细晶粒的意义在于端面磨损更均匀,不会出现"边缘先塌"的情况——边缘塌陷会让端面形状逐渐失准,是细线焊接中参数漂移的隐性来源。
细线在焊接时要有轻微张力,让线材保持直线、贴紧下电极。张力过大则焊后收缩会拉断,过小则线材拱起、接触不良。常用做法是磁力或弹片施加 0.05—0.2N 的张力,配合真空吸附把线压在下电极上。
铂铱合金丝,用于电极式传感器。这类材料电阻率高、熔点高,靠接触电阻生热效率不错,但热影响区容易宽。打法是大电流、极短时间(1ms 以内),配陡降沿。
不锈钢丝(304、316L),医用导管与压力传感器常用。电阻率是不锈钢的弱点——比铜高一个量级,但也意味着生热快。窗口窄,容易在焊点边缘出现"缩颈"。需要预热段做得很短(0.3—0.5ms),主焊段控制在 1.5ms 内。
镍钛记忆合金丝,用于导丝与支架。这类材料对温度极敏感,超过 400℃ 就失去超弹性。焊接时必须把热影响区压到 0.2mm 以内,通常要用双面散热电极,并在焊后立即通气冷却。
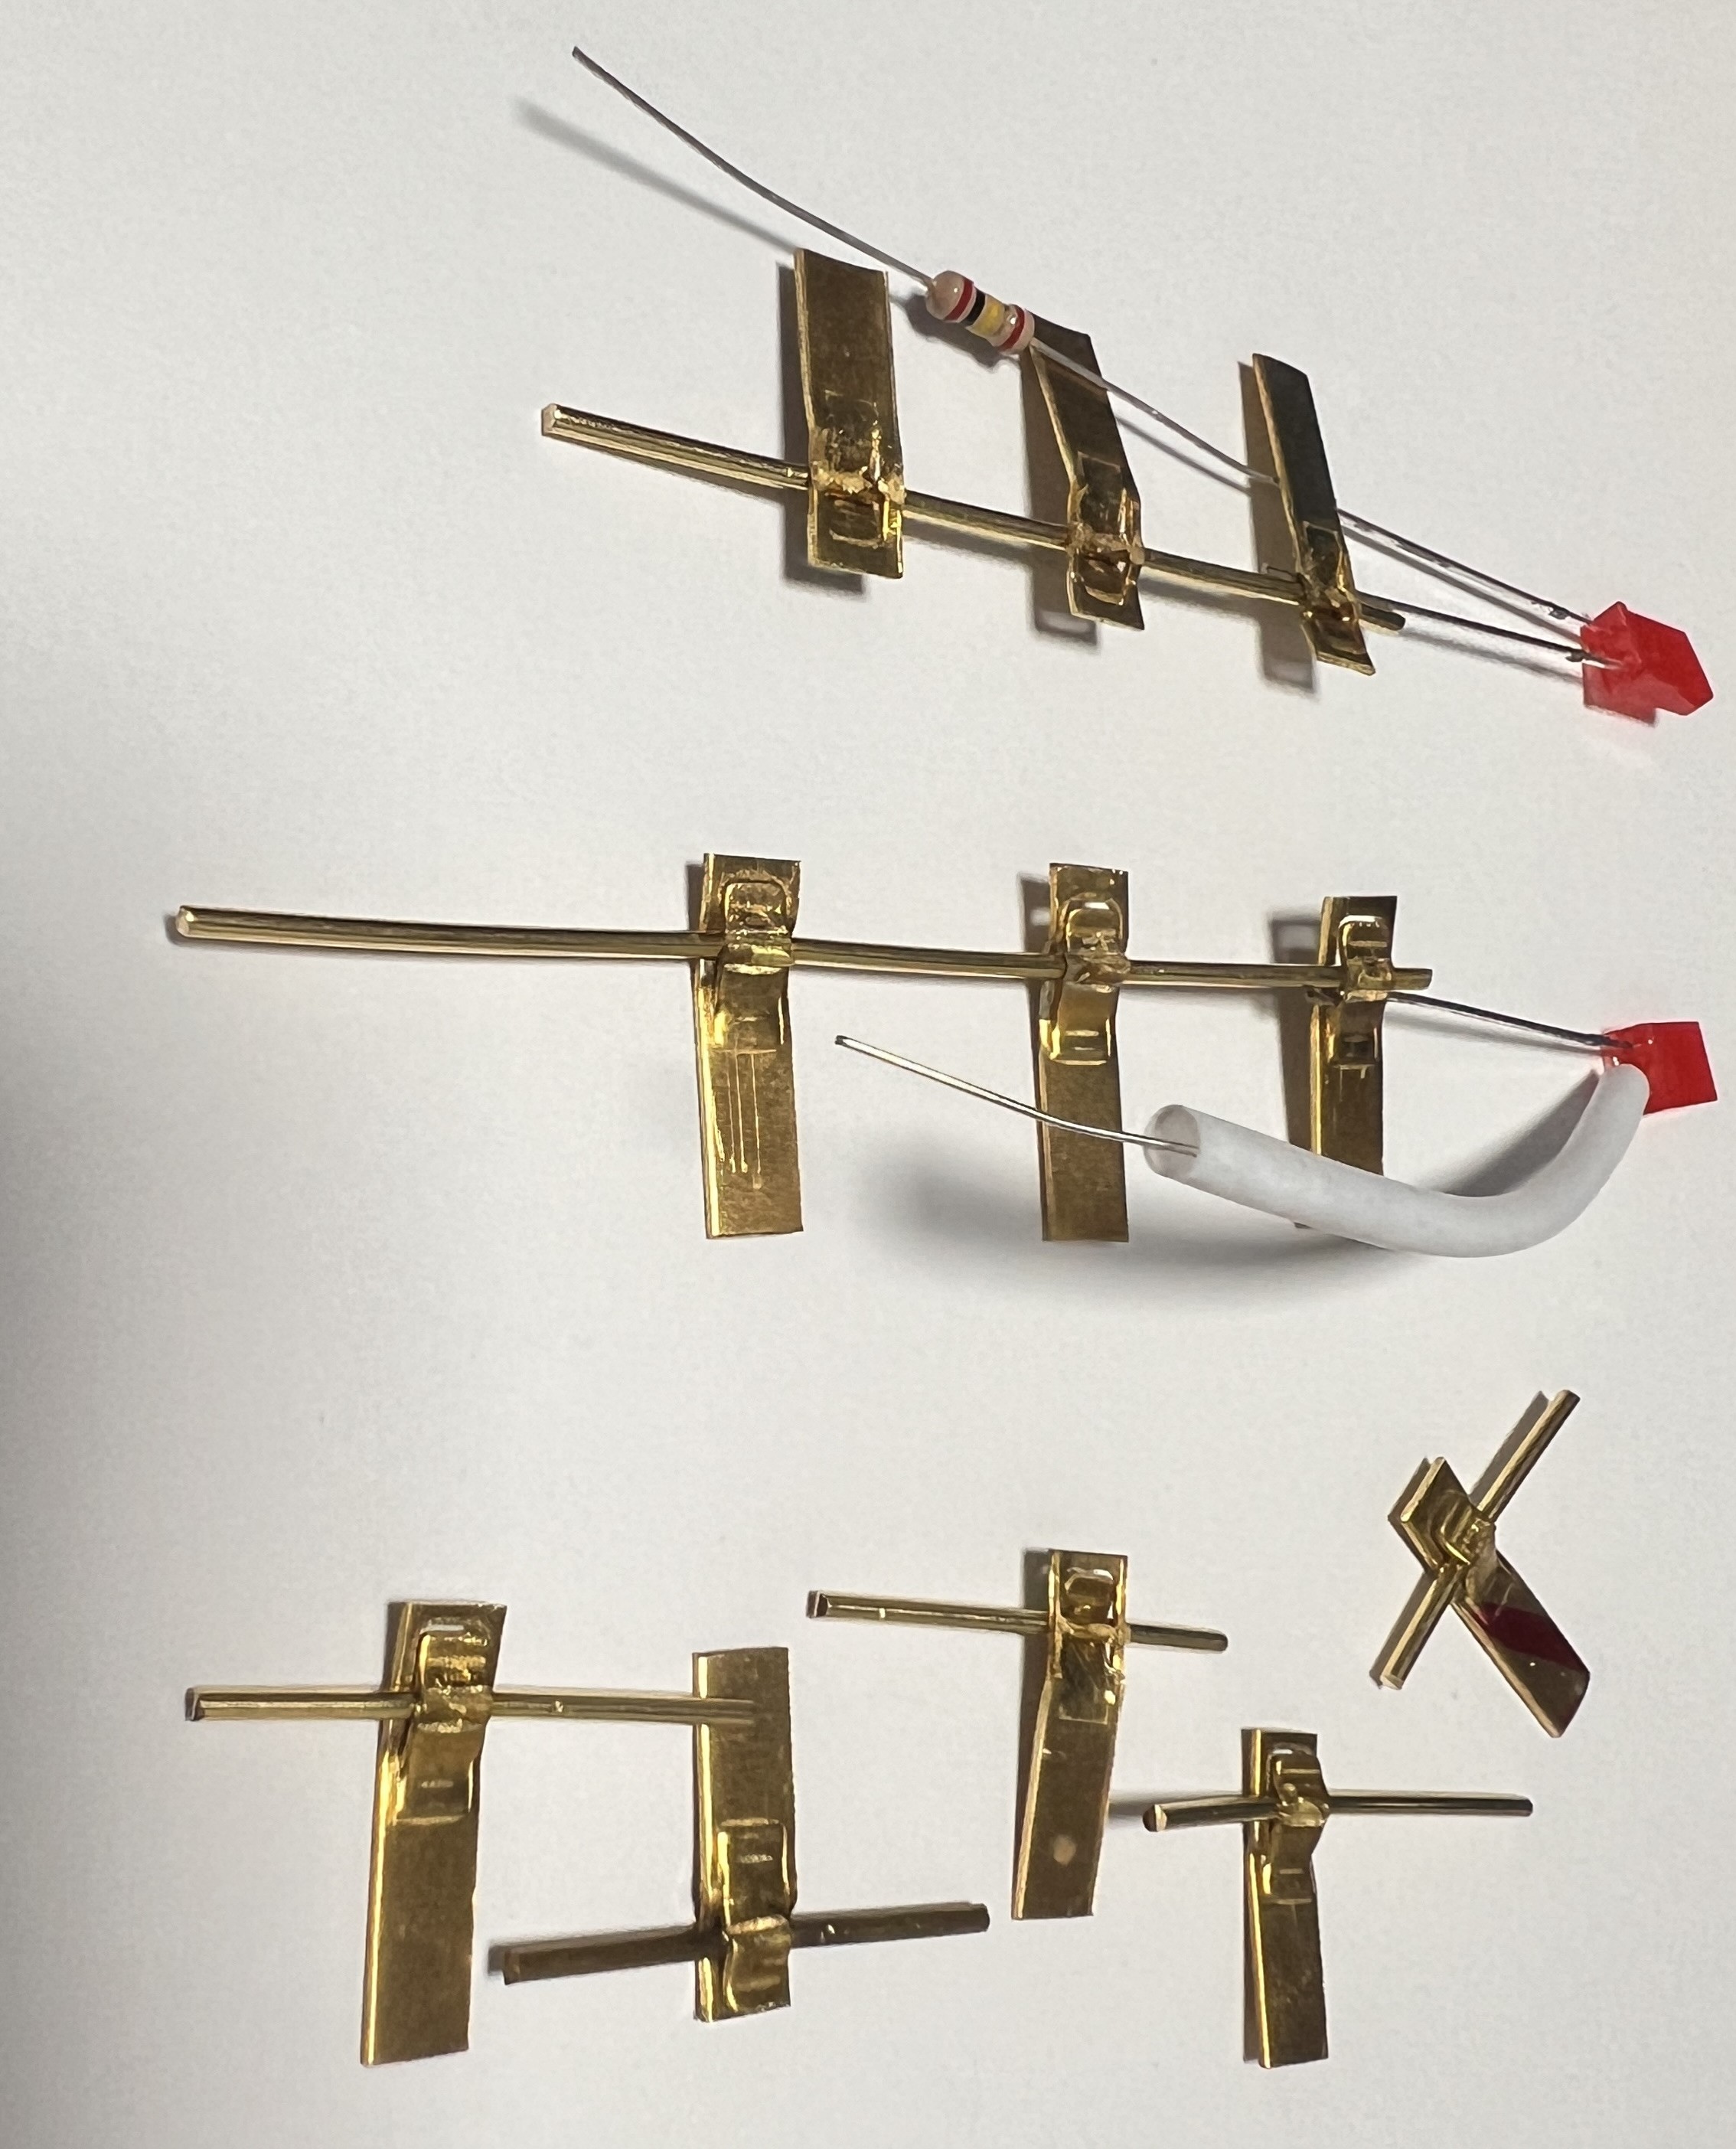
镀金铜丝与镀金端子,常见于信号引线。难点是金层——金对金的接触电阻极低,热量生成不足,容易出现"看起来焊上了、拉一下掉下来"。做法是用预热段把镀层软化挤出,让底层的铜或镍参与界面结合,主焊段能量要比无镀层件高 20%—30%。
拉力测试是最基础的,但要看断裂位置。断在线材本体而不是焊点,说明焊点强度已经超过线材,这是好结果;断在焊点边缘、断面有缩颈,说明热影响区过宽,是隐性不良,装到整机上弯折几次就断。
焊点直径应在 1.2—1.5 倍线径。过小是欠能,过大是过热。
热影响区长度要控制在线径的 3 倍以内。金相剖切后用显微硬度或晶粒度判读,变色的长度不能作为唯一依据——不锈钢的氧化色范围与实际软化区并不重合。
弯折寿命是最贴近实际工况的一项。按整机的实际弯折半径做 180° 反复弯折,记录断裂次数,与母材对比衰减不超过 30% 才算稳定。
细线焊接对设备的要求集中在三处:输出的时间分辨率、能量下限的稳定性、机械对位精度。这三点不是靠"额定功率大"能解决的,反而大功率机在小能量段往往更难控。
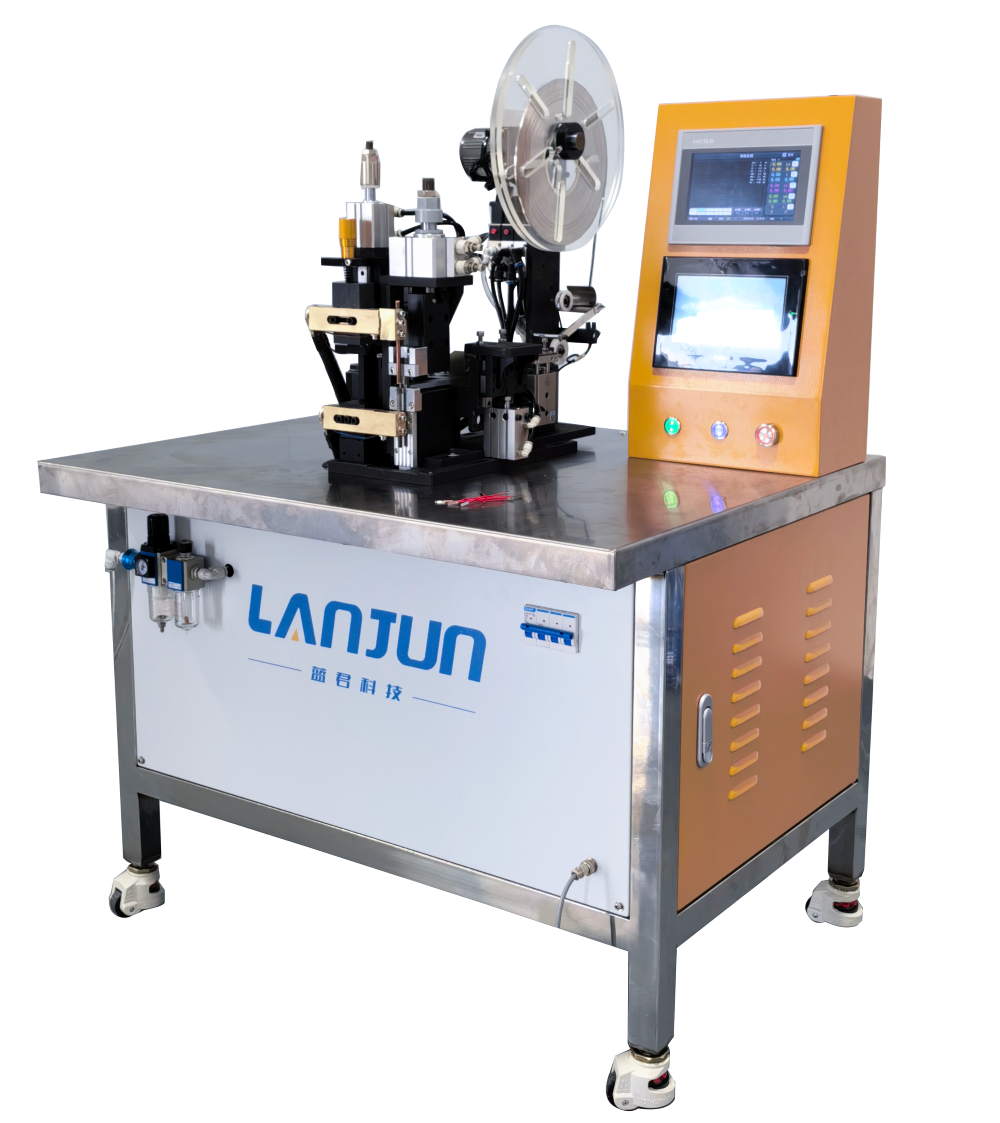
广东蓝君科技做交流、直流、电容储能、中频逆变、脉冲、高频全系列点焊机的研发定制与生产,高频精密机型正是针对 0.5mm 以下线材、端子、精密触点这类场景配置的。设备采用高频逆变拓扑,输出调节步长做到 0.1ms 级,多段波形的各段电流与时间独立可设,上升沿与下降沿的斜率可调,细线焊接需要的"快升、平顶、陡降"能真正排出来。
输出侧配高负载专用变压器与进口电气元件,配合电网自适应补偿与恒流闭环,在毫秒级小能量段也能把实际输出钉在设定值上,批次一致性才有依靠。机身采用高刚性结构,加压系统的随动性好,细线焊接最怕的"压力突变压扁线材"能被抑制;焊头可按工件定制,包括窄端面、球面端、双面散热结构这些非标形式。
散热方面,高频机型在连续作业下的功率保持能力直接影响多工位产线的稳定性——细线焊接常是几十个工位连续打,设备一旦降额,参数全部要重调。蓝君在这块的配置思路是加大散热余量,保证长时间连续作业不降功率。
实际交付时,蓝君一般先看工件:线径、材质、是否有镀层、对接的是线对线还是线对端子、节拍要求多少,再定机型与输出路数;配套非标治具、显微对位机构与专用焊头;多组工艺参数一键保存切换,换品种时不必重新摸参数。对镀层件,还会把预热段的"破镀层"参数单独做成一组配方,避免操作员凭经验乱调。
华南一家做医用压力传感器的工厂,产品里有 φ0.08mm 的铂铱引线焊到镀金端子,节拍要求 1.4s/件。原来的设备是工频改的中频机,良率 82%,主要不良是"焊后弯折断线",占不良的六成,其余是虚焊。
第一步诊断。取 30 件不良品做剖切,发现熔核直径其实达标,但热影响区长度普遍在 0.5—0.7mm,是线径的 6—8 倍;断口全部在焊点边缘的缩颈处。再看波形,原设备的最短输出时间是 2ms,且上升沿是固定的,无法做出陡降。结论:不是能量不够,是能量在尾部多给了。
第二步定方案。换用蓝君的高频精密机型,把波形改成三段:预热 0.4ms(30%,用于破镀层)、主焊 1.2ms、下降沿做 0.2ms 的陡降。同时把下电极从平端面改为 R0.15 的球面端,端面宽度压到 0.18mm;上电极加球面自对准座。
第三步是治具。原治具靠人工目视放线,偏差常在 0.1mm 以上。新治具做真空吸附定位槽,槽宽 0.1mm,配 20 倍显微摄像头与 X-Y 微调平台,操作员在屏幕上对位,重复精度做到 0.02mm。夹持张力改用弹片,实测 0.12N。
第四步算账。良率从 82% 升到 96.8%,返修工时从每件 3 分钟降到 0.4 分钟;单件节拍从 1.6s 降到 1.3s。按年产 60 万件算,一年省下的返修与工时成本,超过设备投入的两倍。客户最初担心"高频机太贵",算完账后把另外两条线也换了。
第五步售后。投产后第二个月出现一批虚焊,比例 2%。远程看参数没动,最后查到是端子供应商换了镀金厚度,从 0.3μm 加到 0.8μm,预热段不足以破开。把预热时间从 0.4ms 提到 0.6ms、能量提高 15% 后恢复。这件事之后,蓝君把这家的参数配方按镀层厚度分了三档,写进设备的配方库里。
细线焊接的胜负手不在"功率够不够",而在三个精度:时间精度(0.1ms 级的分辨率)、能量精度(1% 级的输出重复性)、机械精度(0.02mm 级的对位)。三者缺一,参数就只能在虚焊和断线之间反复横跳。
选型时建议按顺序问四个问题:最短输出时间是多少、上升沿能不能调、恒流闭环的采样频率是多少、电极的对位机构是标配还是选配。这四个答案,比样本上的额定电流有用得多。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/