把一颗 M4、M5 螺母牢牢焊到 0.6mm 的薄钢板上,要求背面不凸、不穿孔、扳手拧不断——这种活很多连续式点焊机干不了。热量一点点堆上去,薄板直接被烧穿或拱起。电容储能点焊机的思路完全不同:它先用储能单元把能量攒起来,再用毫秒级的极短脉冲一次性释放,热量还没来得及往周围扩散,焊点就已经成形。这也是它特别适合薄壁件植焊和铝铜这类异种金属点焊的原因。本文讲清它的原理边界和落地工艺。
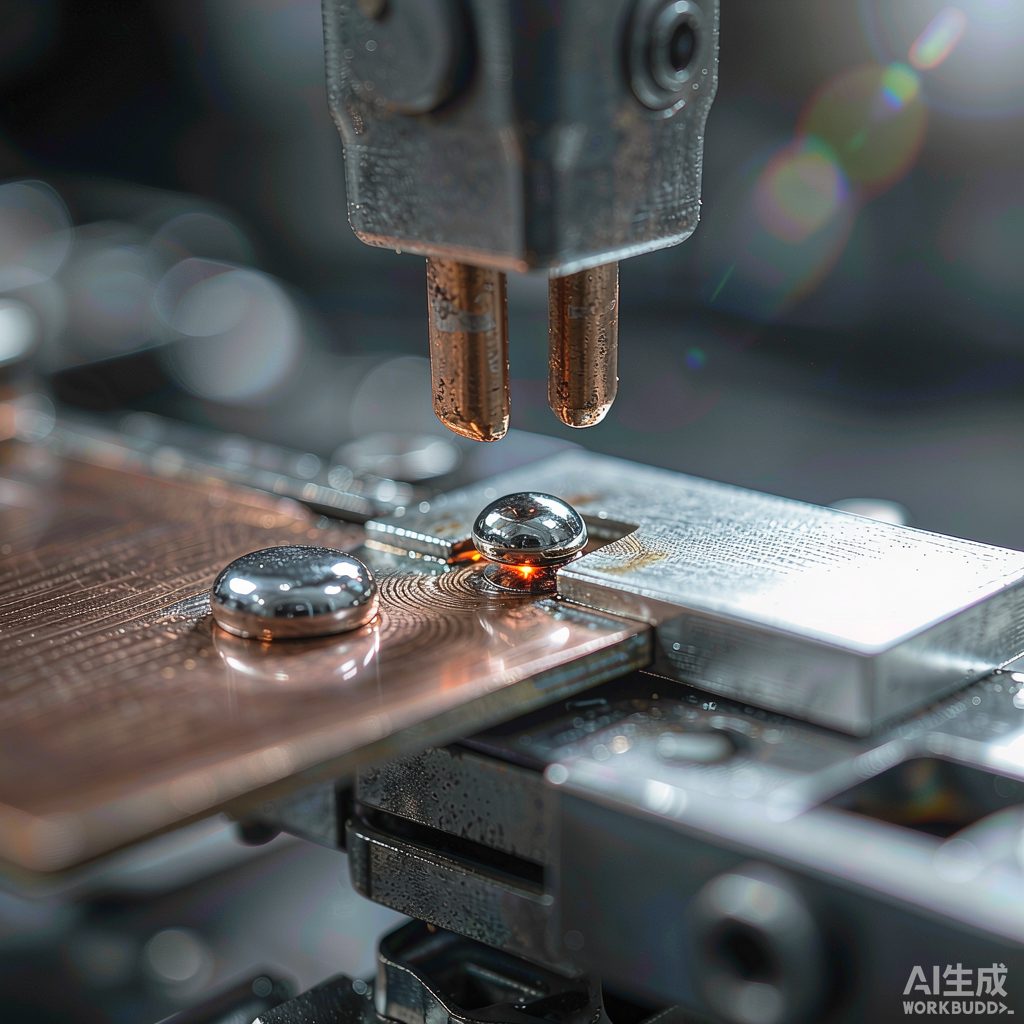
和普通工频、逆变点焊机边通电边加热不同,电容储能机先把电网能量用整流电路充进一组大功率电容,焊接时让电容通过可控放电回路瞬间释放在工件上。
放电时间通常在 1—10 毫秒量级,远短于交流机的数十毫秒。在这极短时间里,热量集中在接触面附近,还没沿工件传导扩散就完成了熔合。结果是热影响区小、变形小、变色轻——这正是薄板和精密小件最想要的。
充电过程可以慢速平稳进行,放电瞬间功率极高但不拖累电网,车间不需要为它单独扩容。对多台设备同时作业的产线很友好。
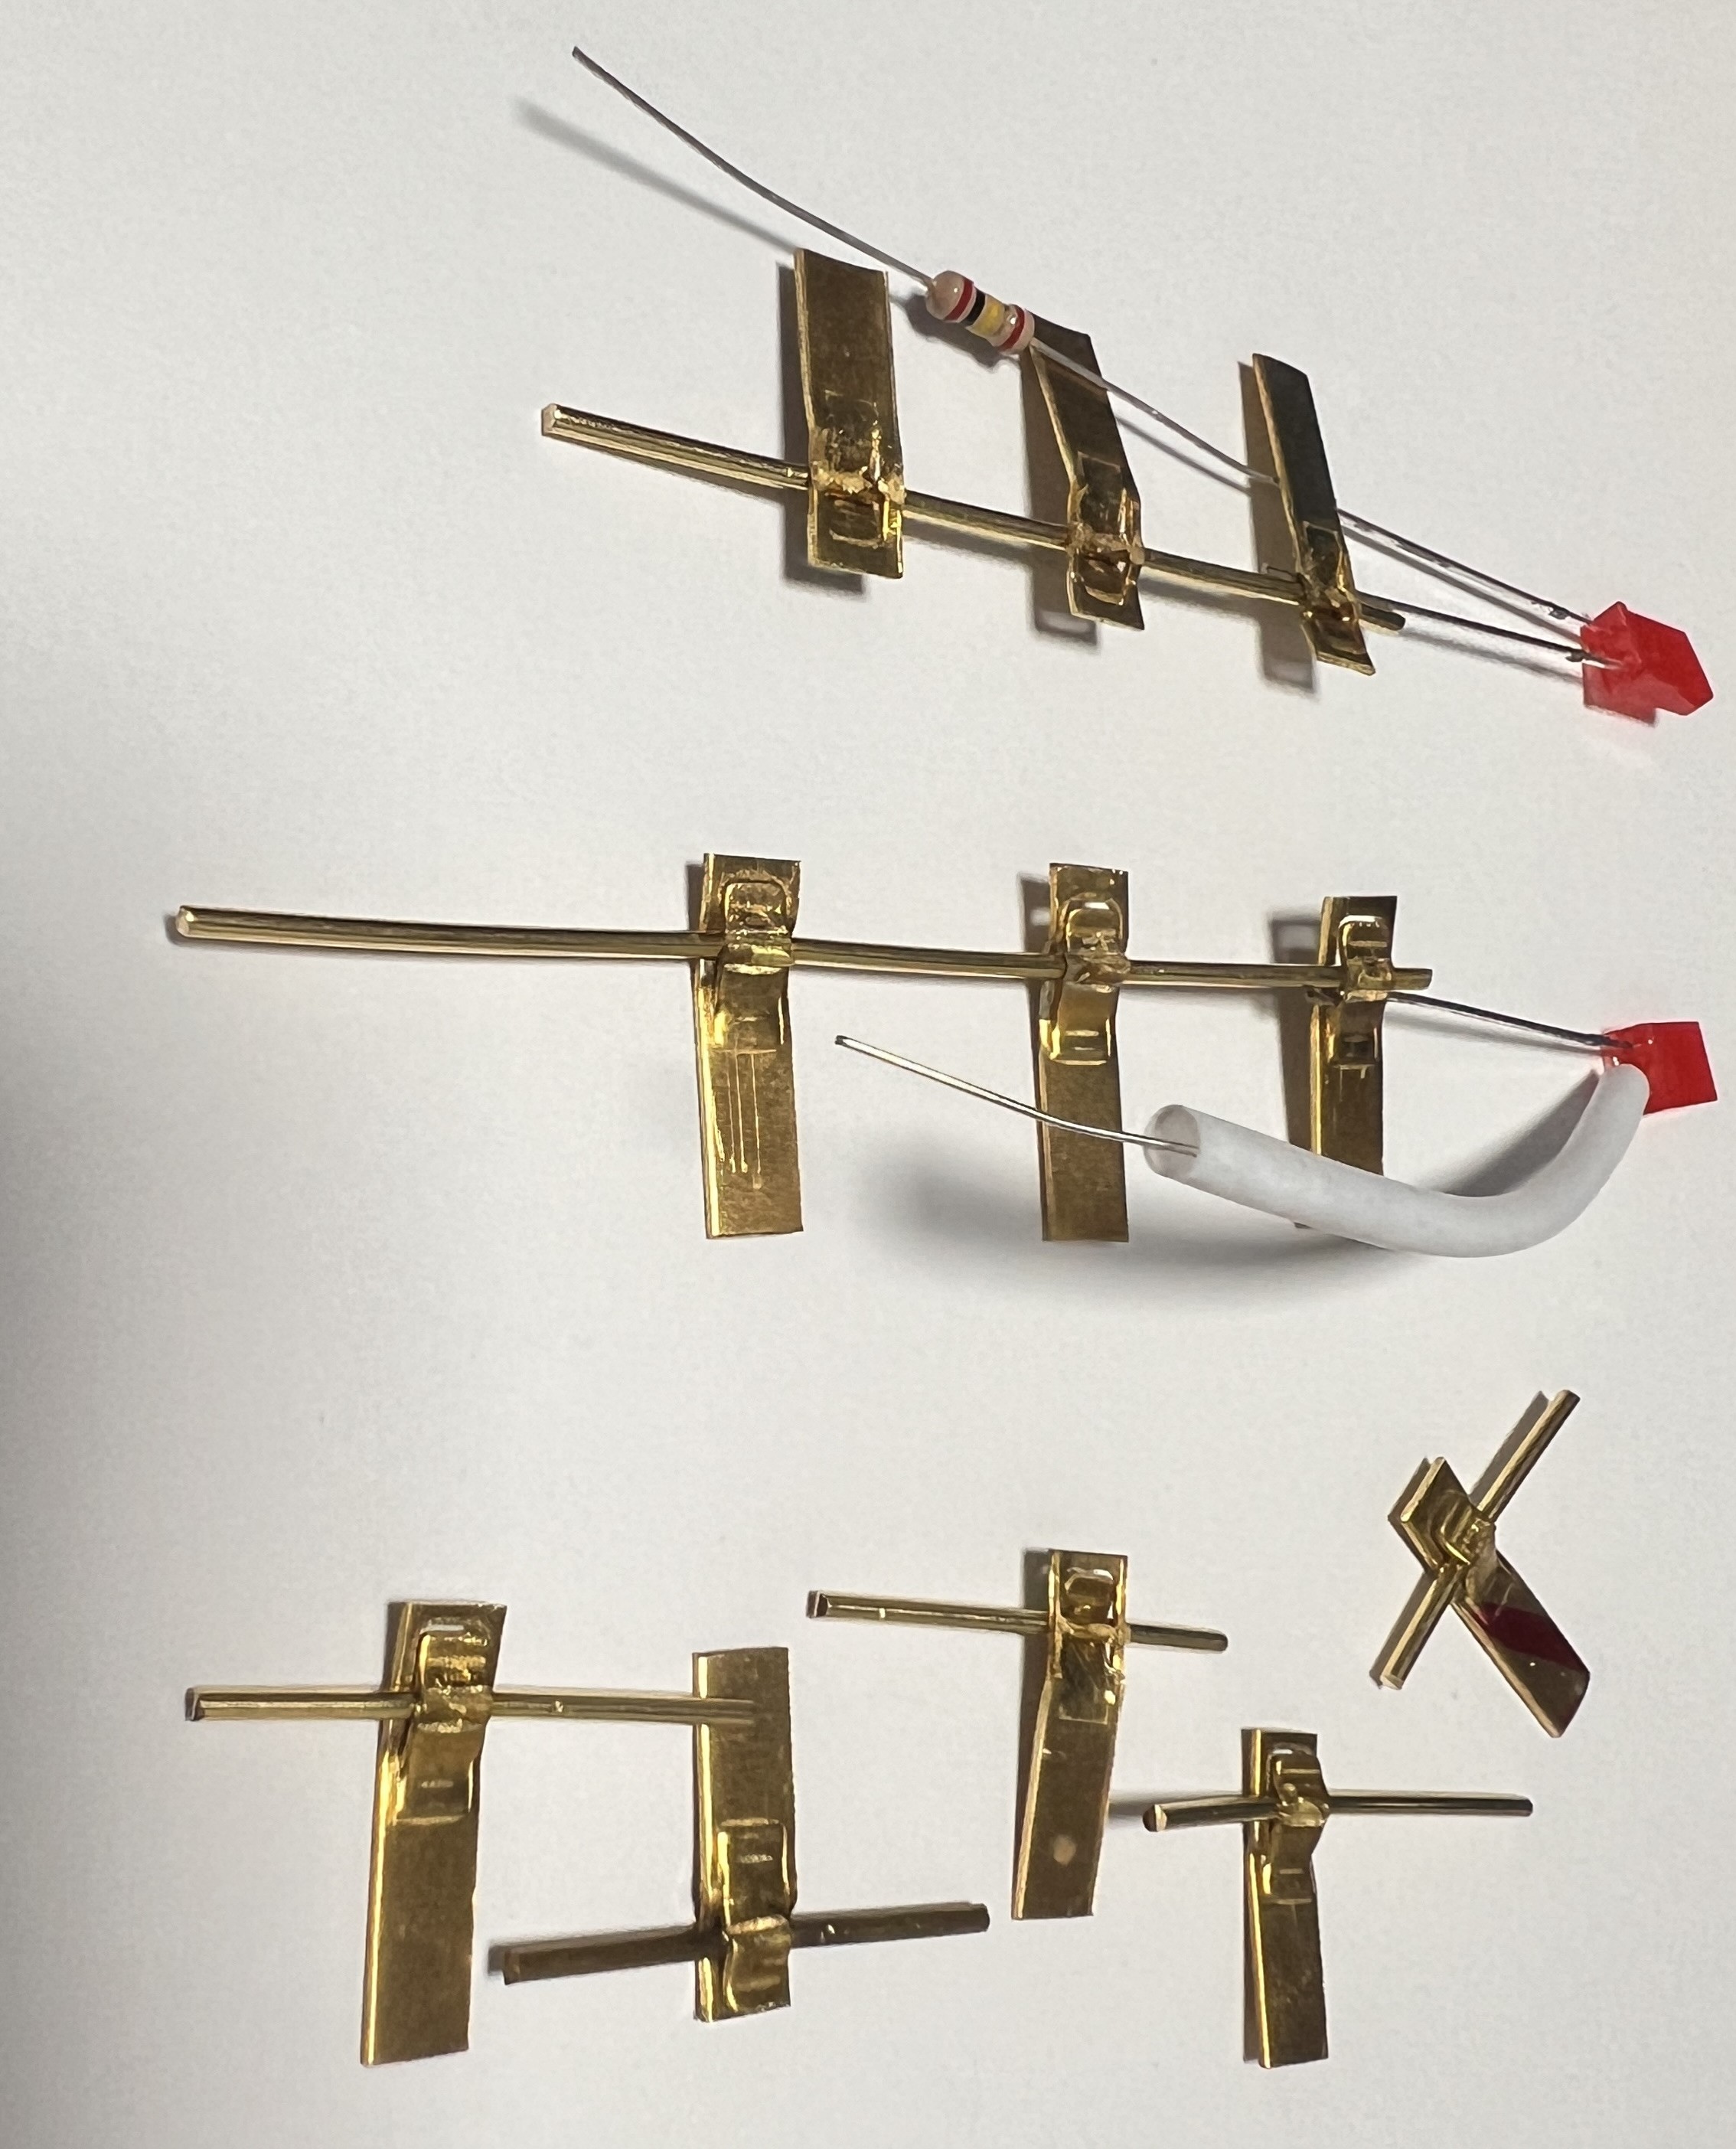
植焊(stud welding 类思路在国内也常叫储能螺柱焊/螺母焊)是电容储能机的拿手好戏。
连续通电式焊接热量是累积的,0.6—1.0mm 薄板在热量堆积过程中背面先被顶凸、再被烧穿。储能机一次快放,熔深刚好咬住螺母的焊接筋或螺纹根部,背面几乎看不出痕迹。
电控箱壳体的接地螺母、钣金支架的装配螺母、家电外壳的螺钉柱、机柜内的安装凸台——凡是"薄板+要拧螺丝"的地方,储能植焊都能替代传统铆接或弧焊,效率高且背面平整。
铝和铜、不锈钢和铜的焊接,难点在两者物理参数差太大:熔点、热膨胀系数、导电性都不同,慢加热会让界面生成脆性金属间化合物,一掰就断。
铝熔点约 660℃、铜约 1083℃,且铝表面有致密氧化膜。慢速加热时界面长时间处于高温,生成 CuAl₂ 等脆性相,焊点强度忽高忽低。储能短脉冲把高温停留时间压到最短,脆性层长不起来。
两者热膨胀差大,热输入大时焊后翘曲明显。储能快放让热量不往周围走,焊点成形而工件不变形,外观和尺寸都稳。
设备原理对,细节不到位照样废。蓝君在交付植焊专机时,重点盯三件事。
螺母或螺钉必须和薄板垂直、端面贴合,偏一点就虚焊或偏焊。专用定位夹具和导向套是标配,不能靠手扶。
先给一个稳定的预压力把接触面压实,排除间隙和氧化夹层,再触发放电。压力不足是植焊脱落的主因。
放电能量(由电容电压和容量决定)要和被焊螺母规格、板厚匹配:能量小了没熔合,大了背面凸或烧穿。蓝君试焊时用剪切和扭力试验定窗口,再固化参数。
储能机参数相对简单,核心是"充多少电、放多快、压多紧"。
电压越高储能越多,熔深越大。但到一定值后增益变小、风险上升,要在试验窗口内取稳定段而非极限值。
回路电感和 triggered 控制影响放电曲线陡度,陡度够才能得到"快放"效果。这是设备硬件层面的事,选型时就要确认。
预压、焊接压力分段设置,确保贴合—放电—保压的顺序正确,焊点冷却定型不缩孔。
三种机器不是谁取代谁,而是分工。
中小工件、薄壁件、精密小件、异种金属、植焊——关键词是"小、薄、精、异"。
厚板大电流、需要长时热输入的场合不是它的强项,那种场景交给直流或逆变更合适。选错机型,再好的工艺也补不回来。
一家做低压电控箱的客户,要在 0.8mm 冷轧板壳体上焊 M5 接地螺母,原来用手工弧焊,问题很多:背面烧穿率约 4%,焊后壳体变形要校平,螺母位置靠人工对,一致性差,装配时偶有拧不紧。
蓝君诊断后定为电容储能植焊专机方案:定制定位导向套保证螺母垂直贴合,预压—放电—保压三段压力曲线,放电能量按 0.8mm 板厚和 M5 规格试焊定窗口。试焊阶段用扭力扳手测脱扣扭矩、用剖切看熔深,确认背面不凸、熔深咬住螺纹根部后固化参数。
投产两个月数据:烧穿率从 4% 降到 0.1% 以内,校平工序取消,单件节拍缩短约 40%,装配拧紧一次合格率接近 100%。客户后续把几种不同规格螺母的窗口都存进设备,换型直接调用。
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频精密全系列点焊机的研发定制与生产,电容储能机型针对薄壁植焊和异种金属连接做了专门优化,几个能力对应上面的痛点。
一是放电陡度高。储能单元与放电回路按快放设计,毫秒级能量释放稳定,薄板不烧穿、异种金属不脆化。
二是定位可靠。植焊专机配导向套和气动/伺服加压,螺母螺钉垂直度和贴合度可控,不靠手感。
三是工艺固化。试焊定窗口后把参数存入设备,多规格一键切换,批量一致性好。
四是定制能力。非标植焊专机、异种金属工艺包都能按工件开发,先诊断再定方案,避免客户自己试错。
先把工件(板厚、材质、螺母/接头规格、产量)带给蓝君做免费工艺诊断;再试焊定窗口、确认背面外观和强度;最后按产能定专机或工作台。储能机投入不大,但省掉的校平、返修、客诉成本很可观。
Q1:电容储能机能焊多厚的板?
典型适合薄板到几毫米的中小工件,植焊螺母常用 0.5—2.0mm 板厚。再厚就要看能量上限,必要时换机型。
Q2:铝和铜能直接储能点焊吗?
能,而且储能短脉冲正是抑制界面脆化的有效手段。但参数窗口较窄,建议试焊定窗口再批量。
Q3:植焊的螺母能承受多大扭力?
取决于螺母规格、板厚和熔深,固化参数后可用扭力扳手实测脱扣扭矩,达标即可批量。
Q4:储能机和逆变机怎么选?
小、薄、精、异、植焊选储能;厚板大电流、锂电池连接片之类选逆变或直流。拿不准就让蓝君先诊断。
如果产线上有薄板螺母焊不牢、背面凸、异种金属焊完脆的问题,广东蓝君科技可以先按工件做免费工艺诊断和带样试焊,把窗口试出来再谈设备,地址和联系方式如下。
广东蓝君科技有限公司 蓝晓军:189 3888 6592(微信同号,可长按复制号码,添加微信了解)
邮箱:xlani@139.com
地址:广东省惠州市仲恺高新区西坑工业区113号华涛科技园研发楼厂房12楼
主营:交流点焊机、直流点焊机、电容储能点焊机、逆变点焊机、脉冲点焊机、高频点焊机设备的研发、定制和生产的服务能力
蓝君科技官方网址:https://www.ljunkj.com/