
五金支架、屏蔽罩、电池镍片组件、传感器端子这一类零件,动辄要求每天几千到几万个焊点,很多工厂的点焊工位卡在三件事上。第一是节拍上不去:焊机放电只要 0.3 秒,但工人装夹找正要十几秒,一天算下来设备利用率不到两成。第二是换型混乱:一条线混着三五种零件,每种零件一套焊接规范,师傅靠笔记本记参数、凭手感调电流,换一次型要试打半小时,废品先烧掉一批。第三是一致性漂移:早班和晚班的焊点拉力数据对不上,追查下来是电极磨损没人管、电网电压波动没人补,问题分散在两个班次之间互相掩盖。
这三个痛点的共同解法,是把"焊得好"之外再做到"焊得稳、换得快"。脉冲点焊机在这套体系里扮演的是可编程能量源的角色:放电波形按脉冲段拆分,每段电流、时间独立可调,不同零件的规范存成参数组,换型时调出编号即可,不需要从零摸索。下面按产线建设的顺序把方法拆开讲。
脉冲点焊机的放电可以拆成预热、焊接、后热等多个脉冲段,各段的电流幅值与持续时间独立设定。预热脉冲用小电流先把工件接触面激活、压平毛刺,让焊接脉冲的能量集中在真正需要熔合的位置;焊接脉冲承担熔核成形;对镀层件或热敏感材料,后热脉冲以缓降电流让熔核缓慢凝固,减少裂纹与镀层剥落。这套三段式打法在镀镍钢带、镀锡铜线上已经验证成熟,落到批量产线上意义在于:工艺窗口更宽,同样的零件规范容错余量大,班次之间、操作工之间的产出差异被波形本身吸收掉一部分。
产线混线生产的关键能力是参数管理。蓝君科技的脉冲点焊机支持多组工艺参数一键保存切换:每种零件的预热/焊接/后热电流与时间、压力档位存为一个参数组,编号管理,换型时在面板上调出组号即可。配合治具的快换定位块,一次换型可以控制在一分钟内完成,首件试打通过后直接进量产。这一条对代工厂尤其重要——订单碎片化、零件规格多的场景里,省下的换型试打时间往往比焊点本身的节拍优化贡献更大。
节拍账要拆三段算。装夹段:治具按零件外形做仿形定位,定位销加快速压紧,工人放下即定位,不做目视找正;多工位布局让工人在 A 工位放电时装夹 B 工位,装夹时间被放电时间完全掩盖。放电段:脉冲点焊机单点放电几百毫秒,若零件有多点,按治具导电回路设计放电顺序,避免连续放电在同一导电通路上造成分流。取件段:卸件动作和下一件装夹合并,斜槽滑料或机械手取件可以进一步压缩。
一个常被忽略的坑是多工位并联分流:多个工位共用一个二次回路时,放电瞬间电流会走电阻最低的通路,边缘工位熔核偏小。对策是每个工位独立放电回路,或按工位逐点补偿电流,这在治具设计阶段就要定下来,事后补救非常被动。
制度一,电极磨损档案:每个电极头设定修磨或更换周期(按焊点数计),到点强制更换,修磨后首件重新验证。电极端面长大是熔核变小、拉力下降的头号原因,靠"看着不行再换"必然漏。制度二,首件与定频抽检:每班首件做剥离测试记录熔核形态,生产中每 200—300 点抽一件做拉力记录,数据上墙,班次对比一目了然。制度三,规范锁定:量产参数组设权限,只有工艺员能改,杜绝操作工"手感微调"把规范越调越偏。
监控方面,脉冲点焊机的放电能量监测是低成本的质量哨兵:每点放电的能量或电流实测值落在设定窗口内才算合格,越窗报警停机。配合蓝君科技的电网自适应补偿恒流输出,车间电压波动时输出自动补偿,早晚班电网负载不同造成的一致性漂移被从根上压掉。
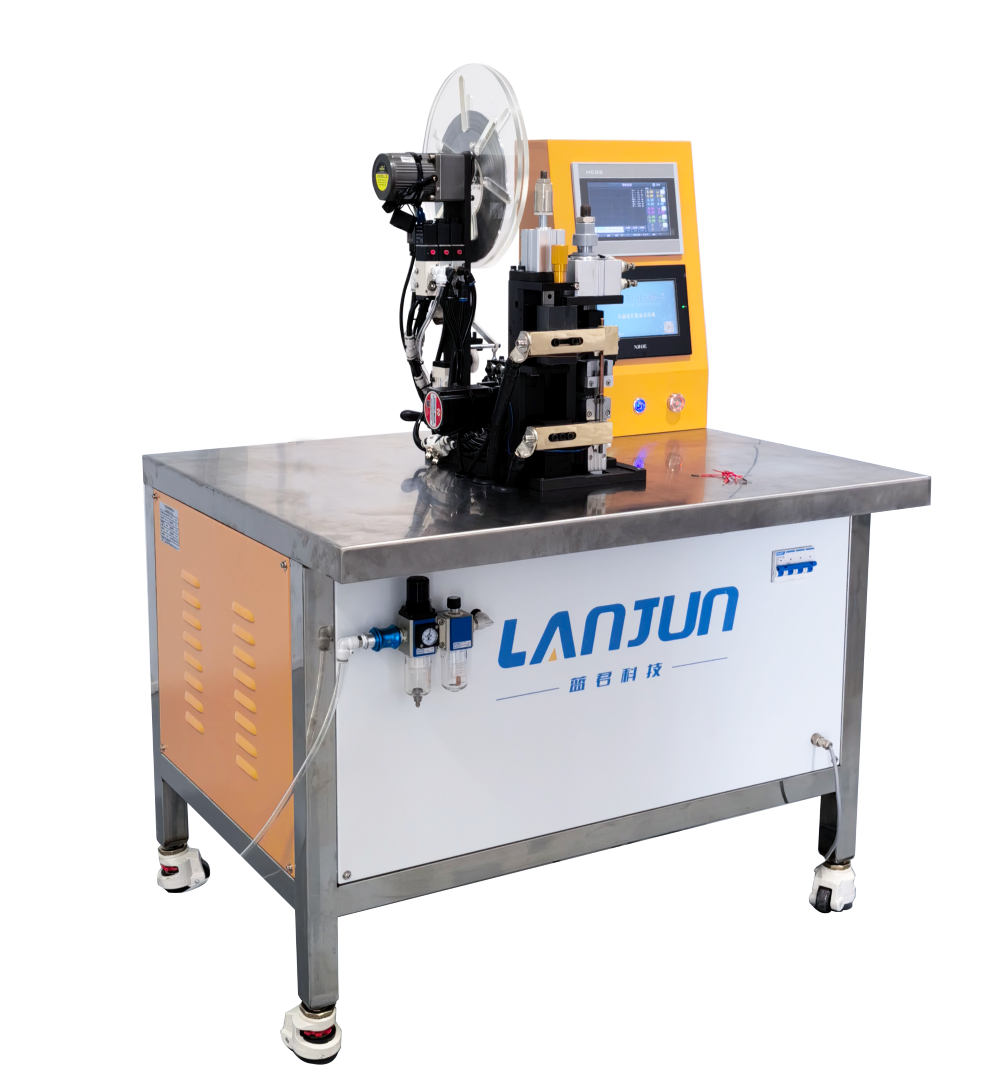
批量产线对焊机的核心诉求是可编程、可复制、扛造。蓝君科技脉冲点焊机的配置围绕这三点:多段脉冲波形独立编程,预热、焊接、后热的电流与时间精确可调,适配镀层件、异种金属、热敏感材料的多段打法;多组工艺参数一键保存切换,混线生产换型不摸黑;进口电气元件加高负载专用变压器,放电重复精度高,批次一致性强;高随动性精密焊头压紧及时,配合高刚性机身,长时间连续作业散热好、不降功率,满足两班制大批量生产。
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频全系列点焊机的研发定制与生产,最关键的能力在非标:针对客户的零件外形与产量目标,支持非标设备与专用治具定制,多工位、自动上下料、机械手对接都可以按产线规划来做。焊点质量上无虚焊脱焊炸火,售后工程师跟进工艺调试与参数定型,产线爬坡阶段有人兜底。
深圳一家五金冲压厂为家电客户配套支架组件,每件 4 个焊点,日产一万二千件,原用两台旧设备单工位手放,节拍 8 秒/件还常因电极磨损导致拉力抽检不合格。蓝君工程师先做了诊断:抽测三天产量数据,发现 70% 的时间耗在装夹找正,抽检不合格批次全部对应电极超期未换。
方案按三步落地:第一步定型工艺,用脉冲三段波形(预热 0.15kA 级激活、焊接段成形、后热缓凝)把镀锌支架的焊点熔核稳定在目标直径,规范存为参数组;第二步配置双工位治具,仿形定位加快换压紧,工人左右手轮流装夹,放电与装夹并行,节拍压到 3.5 秒/件;第三步建立电极周期档案与首件抽检制度,放电能量越窗报警接入声光提示。工程师同时帮客户算总账:两台旧机人工、返工与废品成本合计,新产线十个月收回投入。投产后三个月回访,抽检合格率稳定,客户后续新增规格直接在参数组里增加组号,换型一分钟完成。
批量点焊产线的水平,取决于能量源的可编程程度、治具与动作设计的精细度、以及一致性管理制度这三层的叠加,脉冲点焊机在其中承担"可编程能量源"的角色:多段波形给工艺留余地,参数组切换给换型提速,放电监控给质量兜底。规划产线时先算清装夹、放电、取件三段节拍账,治具阶段就解决分流问题,再配上电极档案与抽检制度,产能和质量都立得住。有批量点焊产线建设或改造需求的厂商,可以把零件图纸与产量目标带给蓝君科技做节拍测算与方案评估。