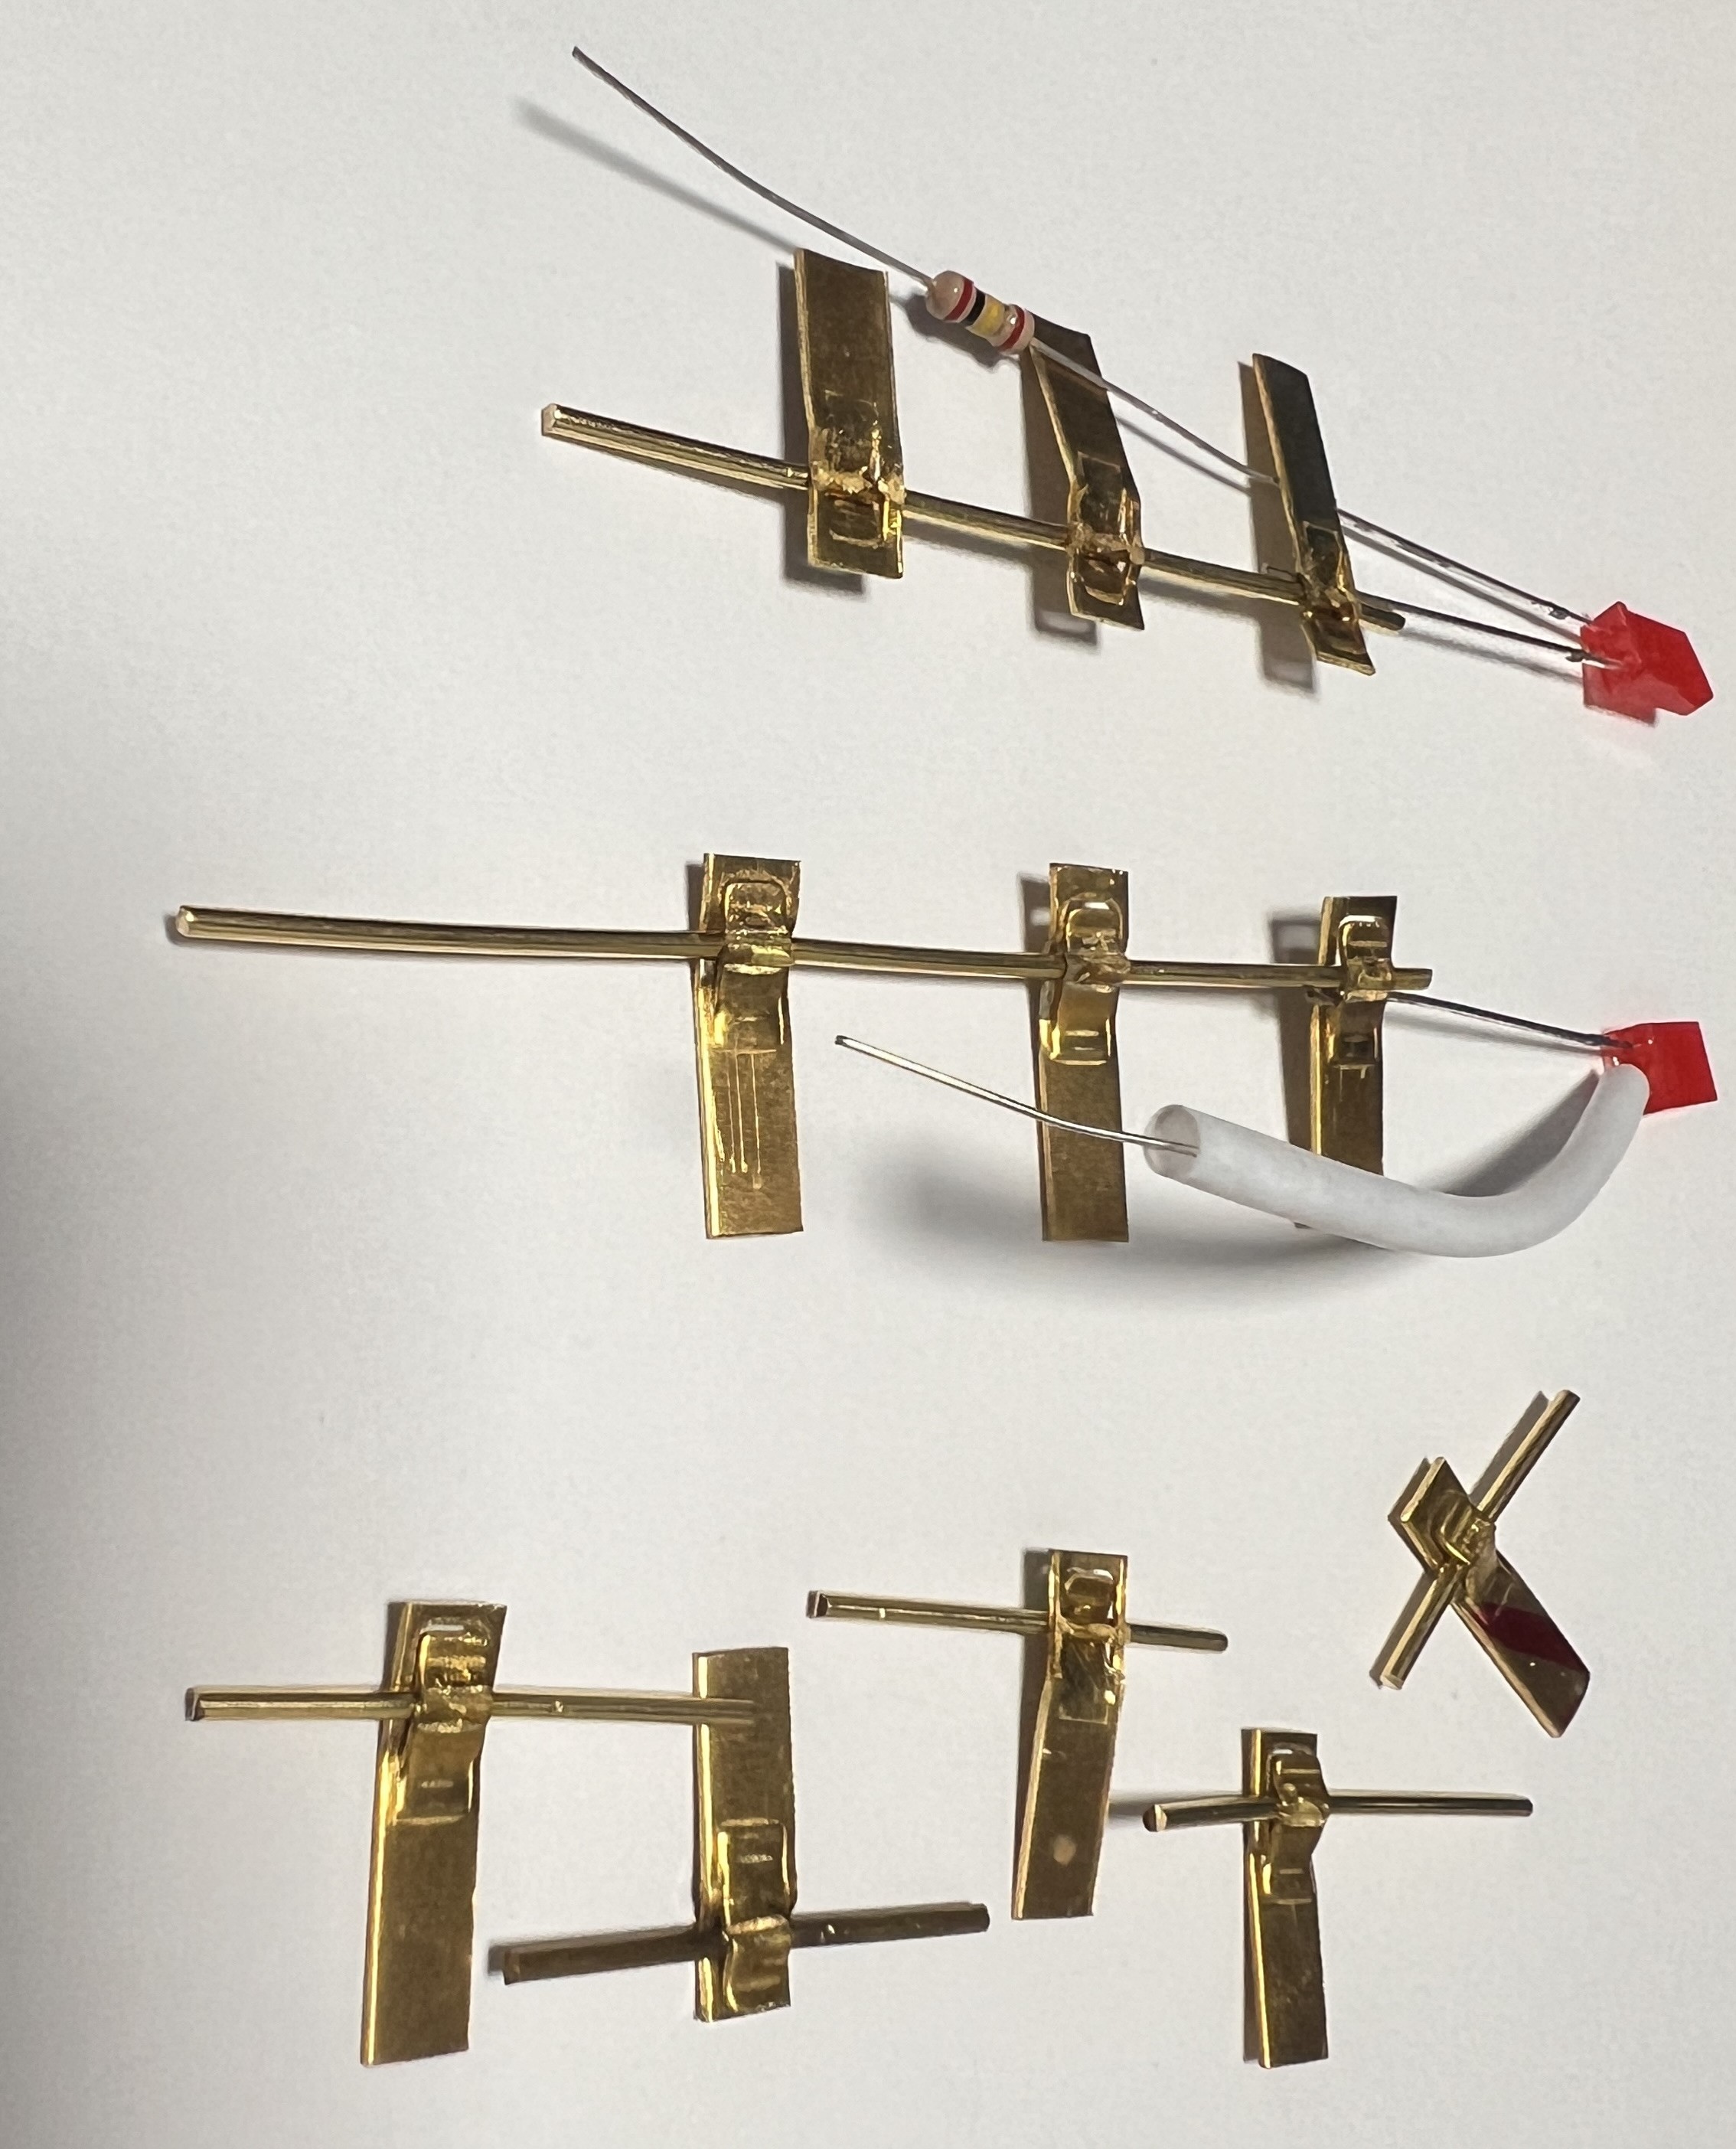
精密电阻、排阻网络、电流采样电阻广泛用在电表、逆变器、汽车电子和医疗设备里,这类元件的共同特征是引线细、本体对温度极其敏感。合金箔电阻的温漂指标按 ppm/℃ 计,焊接时热量顺着引线传导进电阻本体,阻值永久漂移,精度等级直接报废;细至 0.1mm 的引线在普通交流点焊机的半个周波(10ms)放电里就能被烧断或退火软化。
于是很多厂商退回手工烙铁焊。但手工焊的困境同样明显:引线太细、焊盘太小,烙铁温度与停留时间全凭手感,不同操作工焊出来的阻值漂移分散度大;产量上来之后人工成本与漏焊率同步上升。高频精密点焊机的定位就是解决这个区间——它把放电时间压缩到毫秒级以下、把能量分辨率做到极小,让"精确给热、点到即止"成为可能,焊点冶金结合的可靠性又高于锡焊。
高频精密点焊机的逆变频率达到 4kHz 量级,对应的控制时间分辨率在 0.1ms 级。这意味着同样 10 焦耳的能量,可以拆成上百个微放电逐步给入,也可以在极短窗口内精确给足,而普通交流机的最小控制单位是半个电网周波,能量只能"整勺给"。对热容只有毫焦级的热敏感元件,时间分辨率直接决定了能不能在电阻本体升温之前完成熔合。工艺编制时用能量阶梯法:固定脉宽从最小能量起步,逐档微增,同时用测温纸或热电偶监控电阻本体温度,找到熔核成形而本体温升可控的窗口。
细引线的电极压力控制比电流更敏感。0.15mm 引线的压溃力以十克量级计,压力稍大引线直接压断,压力稍小接触电阻不稳、放电打火。高随动性精密焊头在放电瞬间跟随工件微变形同步进给,维持恒定接触压力,这是虚焊率的决定因素之一。电极端面选锥尖或小球面,直径与引线线径匹配(约为线径的 2—3 倍),材料用钨或钨铜抗粘连;下电极通常做成带 V 槽或平槽的定位电极,兼做引线夹持。
精密元件焊点的能量窗口窄,电网波动 5% 就可能让窗口边缘的焊点从合格跌到虚焊。高频精密点焊机的恒流闭环在放电过程中实时采样电流、逐周波修正输出,蓝君科技机型还叠加电网自适应补偿,车间电压波动被双重吸收。生产时开启每点放电能量记录,能量越窗的焊点自动标记复检,配合治具条码可以追溯到单件产品,满足汽车电子与医疗行业的过程记录要求。
镀锡引线:锡层熔点低,焊接时锡先熔化形成锡环包裹熔核,工艺要点是控制焊接段能量避免锡层过度烧损飞溅形成锡珠,预热段小电流激活后再上焊接段,后热段缓降让锡环平滑收口,外观上焊点周围应无黑色烧损晕圈。
镀金引线:金层柔软稳定,主要风险是界面杂质与压力压痕,用低压力、短脉宽、中等电流的制度,端面保持洁净,金层基本保留在焊点外围,接触可靠性由熔核承担。
纯镍与镍合金引线:镍的热导与电阻率适中,是最容易焊的引线材料,常规两段脉冲即可,注意熔核直径与线径的比例关系,避免熔核大于线径导致颈部应力集中。
异种金属(如镍引线对镀锡铜焊盘):两侧熔点与电阻率不同,能量分配向高阻侧倾斜,必要时用不对称电极(上电极小、下电极大)让热量偏向引线一侧成形,防止焊盘侧铜材过度受热。
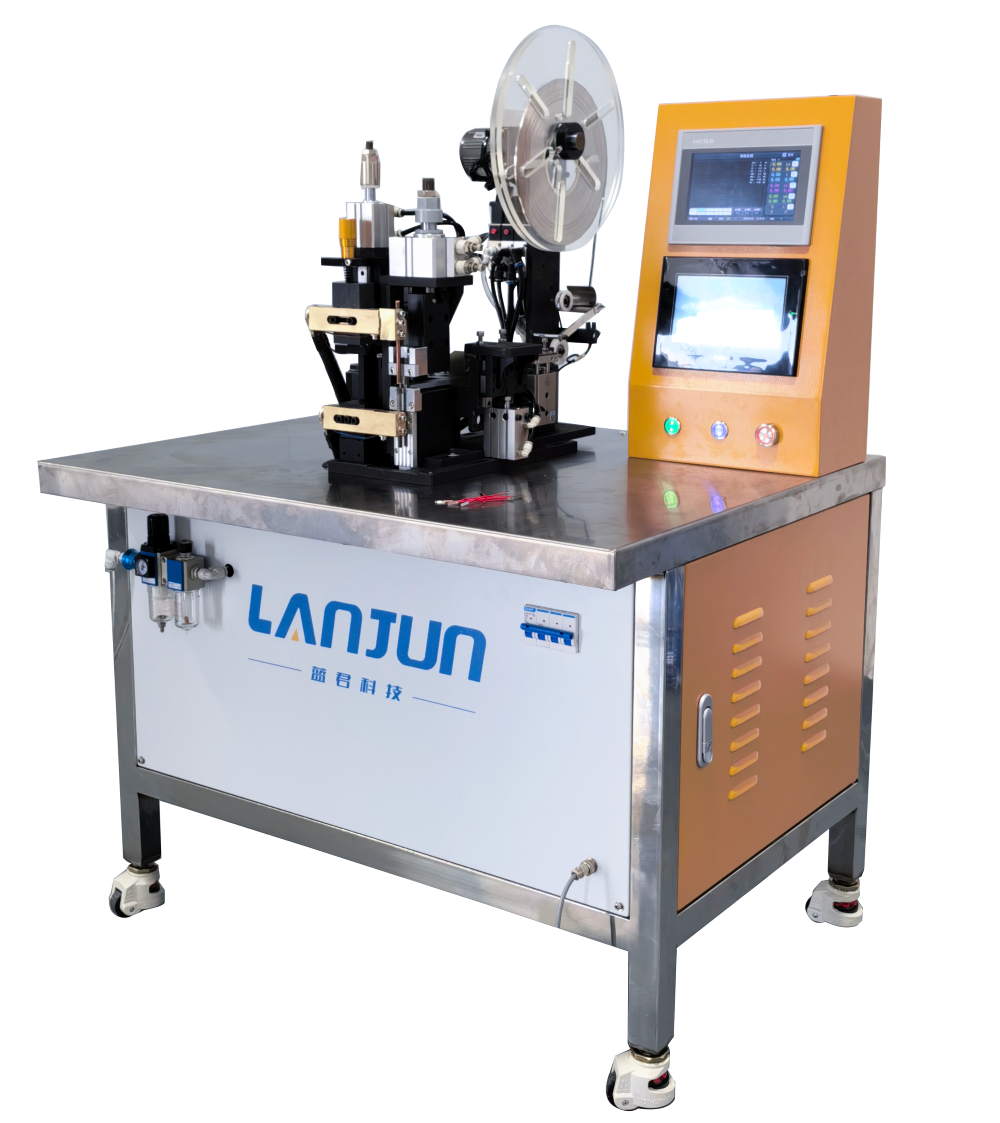
精密元件焊接对设备的要求浓缩为三个"精":时间精、机械精、能量稳。蓝君科技高频精密点焊机按此配置:4kHz 级逆变频率提供毫秒级以下的时间分辨率,能量可以微步给入;高随动性精密焊头配低接触压力控制,细引线不压断、虚焊率低;进口电气元件与高负载专用变压器保证放电重复精度,叠加电网自适应补偿恒流输出,批次一致性强;整机散热好,可长时间连续作业不降功率,适配精密元件的两班制生产。
蓝君科技覆盖交流、直流、电容储能、中频逆变、脉冲、高频全系列点焊机的研发定制与生产,针对排阻、传感器、精密连接器这类特殊外形的元件,支持非标设备与专用治具定制:V 槽定位电极、引线自动送料、CCD 视觉对位都可以按需求集成。多组工艺参数一键保存切换,同一台机覆盖多种元件规格换型。焊点无虚焊脱焊炸火,售后工程师跟进工艺窗口定型,试片验证阶段有专人协助。
东莞一家电表计量模块厂商,电流采样锰铜电阻的引线原为手工烙铁焊,产线扩产到日产五千套后,手工焊位堆了三个人还常因阻值漂移被计量校验工位拦下,返工率一度到 6%。蓝君工程师先做诊断:用热电偶贴片测了烙铁焊接全程,电阻本体温升远超合金箔允许范围,漂移源头确认是热传导而非元件本身离散。
方案分三步:第一步用试片法定工艺,0.15mm 镀锡镍引线对锰铜焊盘,预热—焊接—后热三段波形,能量窗口按本体温升与熔核直径双指标锁定;第二步配置高频精密点焊机加 V 槽定位治具,电阻本体入槽定位、引线自动贴合,操作工放件即焊,单点节拍 1.5 秒;第三步建立能量记录抽检制度,阻值漂移与拉力双指标抽检。工程师同时帮客户算总账:三个手工焊位合并为一个机焊工位,返工成本归零,半年收回设备投入。投产四个月后回访,计量校验一次通过率回到 99% 以上,客户后续的传感器产品线沿用同一平台参数组直接投产。
精密电阻元件焊接的胜负手在能量的精细给入:时间分辨率决定能不能抢在热损伤之前成形,压力随动决定引线物理上完不完整,恒流补偿决定批次之间稳不稳定。高频精密点焊机用 kHz 级逆变频率、随动焊头和能量闭环把这三个变量同时管住,替代手工烙铁焊在可靠性与成本上都成立。选型时把逆变频率、压力控制方式、能量监控能力作为硬指标,再结合元件外形做治具定制,精密焊接产线就能又快又稳。有精密电阻、传感器、连接器焊接需求的厂商,可将元件样品交蓝君科技做试片验证与工艺窗口评估。